
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Объяснение строп с проушинами: типы тросов, наконечники, тоннаж пресса и безопасный выбор
Повязка для глаз может выглядеть идеально, но при этом быть помехой. Строп с проушиной из стального троса диаметром 16 мм, закрепленный на наконечнике, спрессованный с помощью подходящей матрицы при полном тоннаже с использованием сертифицированной по твердости алюминиевой втулки, - это просто не тот же продукт, что и строп, спрессованный в цеховом прессе, который так и не достиг тоннажа, необходимого для его наконечника, даже если они находятся рядом на одной и той же стойке. Разница проявляется во время контрольных испытаний или на работе, и к тому времени спор становится дорогостоящим.
Короткий ответ таков: предел рабочей нагрузки стропы с проушиной не определяется веревкой. Решение принимается на конце, где сходятся вместе веревка, наконечник и прижимная сила. Все остальные элементы, включая конструкцию каната, наперсток и идентификационную бирку, предназначены главным образом для защиты этого соединения.
Ниже описаны типы строп с проушиной, которые вы встретите при подъеме, такелаже, буксировке и морских работах, как на самом деле формируется и прессуется проушина для троса, как согласовать тоннаж пресса с диаметром каната, что проверять при доставке, а также виды отказов, которые указывают на проблему с прессованием, а не на обычный износ.
Краткие сведения о стропах для глаз: типы, материалы и где каждый из них подходит
Ремень для глаз — это любой ремень, конец которого закручен в петлю. Эту петлю можно создать, прижав наконечник к загнутому концу веревки, разделив и повторно уложив пряди, чтобы сформировать фламандское ушко, заправив пряди обратно в тело веревки, поместив веревку в гнездо или сложив и сшив лямку. Метод строительства, а не только материал, определяет прочность и правила проверки.
| Тип петли для глаз | Как формируется глаз | Типичный материал | Где обычно используется |
|---|---|---|---|
| Строп с проушиной из стального троса с обоймой | Конец каната заворачивается обратно в алюминиевую или стальную втулку и прижимается гидравлически. | Канат стальной оцинкованный или полированный класса 6х19 или 6х36. | Общий подъем, крепление, буксировка, работы на морской палубе |
| Фламандский тросовый строп с проушиной | Веревку разделили на две половины, снова обмотали вокруг стального наконечника, а затем закрыли. | Многопрядный стальной канат | Тяжелые подъемы, где требуется высокая эффективность заделки |
| Ушко для троса, сращенное вручную | Пряди заправлены обратно в тело веревки традиционным способом. | Стальной канат, часто оцинкованный. | Давно зарекомендовавшие себя заделки, полевые ремонты, швартовка |
| Разъемное завершение | Конец веревки открыт и закреплен в гнезде с помощью заливки металла или смолы. | Стальной трос со стальной муфтой | Конструктивные оттяжки, подвески кранов, стационарные сооружения |
| Плоская стропа с возвратной проушиной | Лямка сложена на себя и пришита. | Лента из нейлона или полиэстера | Грузы, чувствительные к царапинам, легкие и средние нагрузки |
Когда вы сравниваете тросовый строп с проушиной и сетчатый строп, компромисс редко касается только цены. Ремень с проушиной из троса гораздо лучше переносит истирание, нагревание и острые края, но он тяжелее и менее устойчив к окрашенным или полированным поверхностям. Лента с возвратной проушиной мягкая и легкая, но ее прочность зависит от рисунка стежка и от защиты ткани от порезов и химического воздействия.
Три переменные решают, какая конструкция подходит для работы:
- Размер веревки или ленты в зависимости от нагрузки, выраженный как предел рабочей нагрузки, а не как разрывная сила.
- Окружающая среда, включая солевой туман, кислоты, ультрафиолетовое излучение и рабочую температуру.
- Количество циклов нагрузки, поскольку усталость наконечника наконечника является обычной причиной вывода из эксплуатации петли для проушины.
Ремень с проушиной несет номинальную нагрузку через проушину, поэтому петля представляет собой окончание, а не изгиб. Сначала осмотрите и определите окончание, а веревку рассматривайте как опорный элемент.
Внутри стропа с проушиной из проволочного троса: веревка, наконечник, наперсток и клемма
Четыре компонента определяют, как канатный строп с проушиной ведет себя под нагрузкой. У каждого из них есть спецификация, которую можно проверить, и каждая может быть определена плохо, и никто этого не заметит, пока это не выявит контрольное испытание.
Веревка
Класс каната определяет, насколько плотно пряди заполняют поперечное сечение, а это, в свою очередь, влияет на степень сжатия наконечника. Веревка класса 6x19 с волоконным сердечником является обычной отправной точкой для обычных строп, тогда как веревка класса 6x36 с большим количеством и более тонкими проволоками легче сгибается при небольших диаметрах. Конструкции с независимым сердечником каната (IWRC) обеспечивают более высокую разрывную силу при том же наружном диаметре, но более жесткий канат, требующий большего усилия прижима. Веревка должна быть чистой и без оборванных проволок в зоне, которая будет находиться внутри наконечника, поскольку корродированный или поврежденный участок является плохой основой для любого пресса.
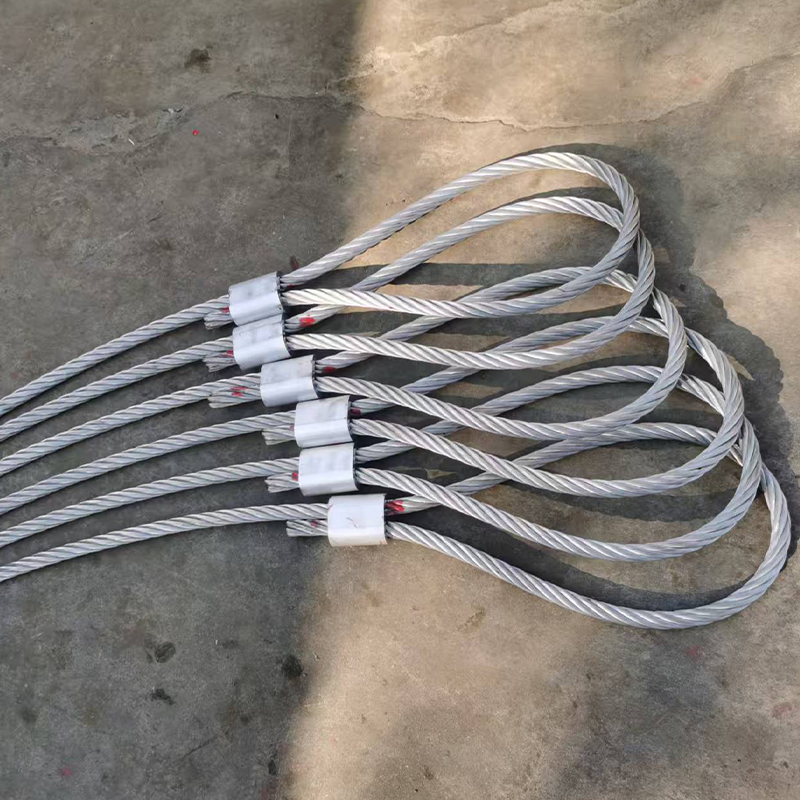 Алюминиевая втулка/алюминиевая втулка DIN3093 Алюминиевый наконечник/алюминиевая втулка DIN3093 — это прецизионный компонент кабельной заделки, изготовленный в строгом соответствии со стандартом DIN3093 — европейским... Посмотреть продукт →
Наконечники и втулки
В наконечнике нагрузка передается от веревки к фитингу. Алюминиевые наконечники, изготовленные по признанным спецификациям, например, по размерам DIN 3093, изготавливаются из контролируемого сплава и подвергаются термической обработке до определенного диапазона твердости. Мягкий, неопределенный алюминий будет деформироваться под штампом и никогда не достигнет необходимого сцепления, даже на прессе, достигающем полного тоннажа. Во втулках «песочные часы» используется отверстие фигурной формы, которое разделяет две части каната внутри фитинга и контролирует течение металла во время прессования, что снижает риск перерезания каната.
Наперстки
Наперсток не является украшением. Он устанавливает минимальный радиус, который веревка видит внутри проушины, распределяет опорное давление на крюк или скобу и защищает веревку от истирания. Оценка ремня с наперстком производится исходя из предположения, что наперсток имеется.
Обжимные клеммы
Когда конец узла необходимо закрепить болтами, нарезать резьбой или закрепить булавками, а не зацепить, обжимной наконечник заменяет проушину. Принцип прессования тот же: на конец каната прижимается стальной корпус, и качество этого прессования определяет эффективность всей сборки.
Наконечник из неизвестного сплава и твердости — самый распространенный скрытый дефект недорогого ремня с проушиной, поскольку фитинг выглядит правильно, но не обеспечивает надежного захвата.
Как изготавливается стропа с проушиной: от катушки до контрольной нагрузки
Большинство неотложных неисправностей — это технологические ошибки, а не неисправности оборудования. Приведенная ниже последовательность действий отражает то, как правильно организованный строповочный цех обращается со стропами с проушинами, закрепленными на наконечнике, и предпринимает все меры для защиты окончаний.
- Размотайте и отрежьте по длине. Наматывающая машина удерживает веревку прямой и не перекрученной во время ее измерения и резки, поэтому в узле не сохраняется остаточное вращение. Веревка, которая поступает на пресс с перекрутом, часто попадает в клетку внутри наконечника.
- Сузьте и отожгите конец веревки. Отжиг расслабляет проволоку, снимает остаточное напряжение и сжигает излишки смазки на конце, а сужение сжимает жилы, поэтому конец аккуратно входит в наконечник и полностью садится. В зависимости от цеха это делается с помощью специальной машины для отжига, машины для отжига и конусности, машины для резки и конусности или машины для плавления и конусности, поскольку сама по себе резка оставляет раздвинутый конец, который никогда не садится должным образом.
- Вставьте веревку в наконечник и поместите ее в матрицу. Веревка должна полностью прилегать к конечному упору. Если он остановится, то обойма удержит меньше веревки, чем предполагает конструкция, и недостаток не будет виден снаружи.
- Нажмите одним непрерывным ходом до полного тоннажа. Частичные ходы, повторное нажатие и остановка в середине хода приводят к неравномерной подаче металла. Профиль штампа должен соответствовать наконечнику, а пресс должен выдерживать номинальное усилие на протяжении всего хода, а не только в верхней части цикла.
- Измерьте наконечник после прессования. Длина наконечника и размеры поперечного сечения лыски являются практическими критериями проверки в магазине. Манжета, которая деформировалась за пределами ожидаемого окна, была либо недостаточно прижата, либо пережата, и оба этих условия являются причинами для отказа от сборки.
- Пробная нагрузка на готовый строп. Пробная нагрузка применяется на уровне, требуемом действующим стандартом, который для строп из стальных тросов обычно в два раза превышает предел рабочей нагрузки, хотя применимый стандарт и применение всегда должны быть подтверждены.
- Отметьте и пометьте. Предельная рабочая нагрузка, тип стропа, длина, идентификация производителя и дата изготовления указаны на прочной бирке, прикрепленной к узлу.
Полный тоннаж, удерживаемый на протяжении всего хода, — это то, что превращает наконечник из фитинга в наконечник, и никакой последующий визуальный осмотр не сможет его заменить.
Сравнение эффективности заделки: где проушина теряет прочность
Показатели эффективности, указанные для разных проушин, не идентичны, и этот разрыв объясняет, почему две стропы, изготовленные из одной и той же веревки, могут вести себя совершенно по-разному при одной и той же нагрузке. В приведенной ниже таблице сравниваются типичные значения, которые широко используются для основных методов заделки.
Картина одинакова во всех опубликованных справочниках по такелажу: наконечники, которые постепенно развивают сцепление, такие как литая муфта или фламандская проушина с разделенными прядями, имеют тенденцию приближаться к полной прочности самой веревки, в то время как окончания, которые зависят от механического сжатия фитинга, концентрируют напряжение на более коротком участке веревки. Эта концентрация является причиной того, что прессованный алюминиевый наконечник обычно рассматривается как заделка с немного более низким КПД, чем гнездо, даже если оно изготовлено правильно.
Из этого следуют два практических вывода. Во-первых, расчетный коэффициент, применяемый к стропу, рассчитывается на основе разрывной силы каната, а затем корректируется с учетом эффективности заделки, поэтому строп с проушинами, изготовленный из проволочных зажимов, никогда не следует рассматривать как эквивалент прессованного стропа того же размера каната. Во-вторых, приведенные выше цифры являются типичными значениями, а не гарантиями, а действующие стандарты, геометрия наконечника, состояние матрицы и компетентность оператора — все это влияет на результат. Хорошо управляемый цех, который проверяет прессование на выборочной основе, обычно может демонстрировать стабильно лучшие результаты, чем плохо контролируемый цех, использующий номинально одни и те же компоненты.
Эффективность заделки устанавливает реальный потолок для стропы с проушиной, поэтому модернизация веревки при сохранении слабого метода заделки почти ничего не дает.
C-образная рама или корзинная рама: выбор жима за стропой
Если вы изготавливаете проушины, а не покупаете их, стиль рамы вашего пресса определяет, какие узлы вы можете прессовать, как быстро вы можете их загружать и насколько большое отклонение вы увидите при большом тоннаже. Оба стиля выполняют одну и ту же работу, но подходят для разных условий работы.
Прессы с С-образной рамой
Пресс с C-образной рамой имеет открытую горловину, доступную с трех сторон, что упрощает загрузку длинномерной готовой сборки и удерживает оператора вдали от ограждающей конструкции. Машины этого класса, такие как небольшие гидравлические канатные прессы, обычно используются для канатов меньшего размера и для работ, где узел не может свободно вращаться.
Прессы для корзин
Зону прессования окружает каркас корзины или закрытая рама. Закрытая геометрия намного жестче, поэтому прогиб под нагрузкой уменьшается, и матрица остается выровненной на протяжении всего хода. Это особенно важно по мере роста тоннажа, потому что сгибающаяся рама не будет обеспечивать такое же сжатие в штампе, как предполагает манометр. Именно по этой причине на более крупных машинах, в том числе на специализированных ленточных прессах, используется такая конструкция.
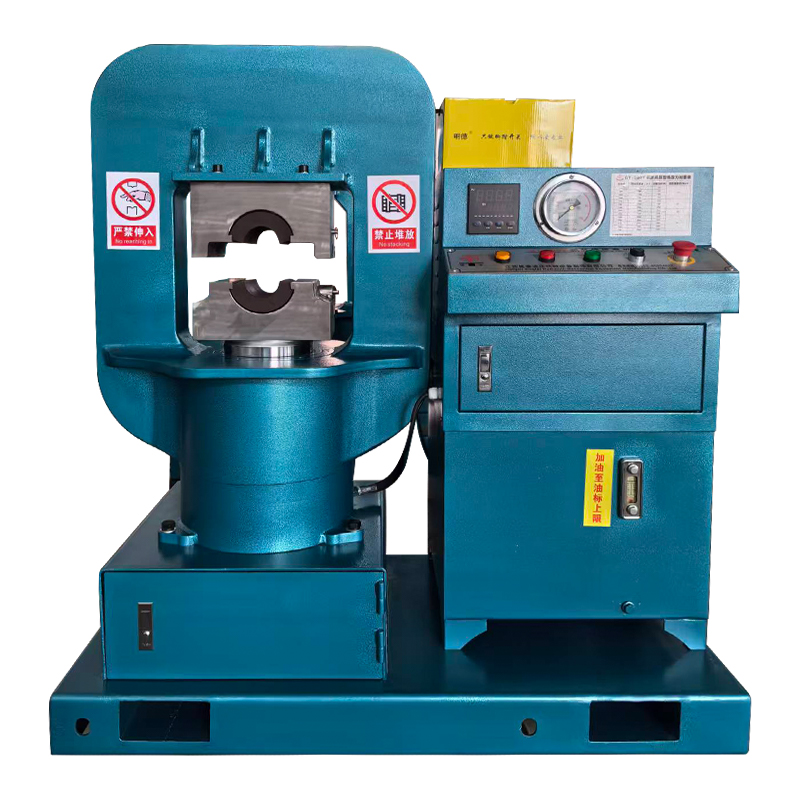 Пресс-машина GT-300 для изготовления канатных строп (корзинная рама) Канатный пресс GT-300 предназначен для прессования троса небольшого размера от 6 мм до 30 мм. Посмотреть продукт →
| Фактор | Пресс с C-образной рамой | Корзинно-рамный пресс |
|---|---|---|
| Жесткость рамы | Нижняя открытая конструкция больше изгибается | Более высокая закрытая конструкция устойчива к прогибам |
| Типичный тоннажный диапазон | Малые и средние размеры веревки | Веревки среднего и большого размера и тяжелая арматура |
| Загрузка доступа | Открыты с трех сторон, длинные сборки легко позиционируются | Загрузка через проем рамы, лучше для повторяющихся коротких работ. |
| Лучше всего подходит для | Смешанные, мелкообъёмные и ремонтные работы | Изготовление производственных строп и высокотоннажных наконечников |
| Выравнивание штампа под нагрузкой | Требует тщательного ухода | Более стабильный во время хода |
Гидравлическая подача имеет такое же значение, как и геометрия рамы. Система с двумя насосами обеспечивает быстрый подход к этапу низкого давления, а затем переключается на этап высокого давления для фактического сжатия, что позволяет сохранять разумное время цикла без ущерба для конечной силы. Если ступень высокого давления не может удерживать номинальное значение на протяжении всего хода, втулка будет недостаточно сформирована в середине, даже если ход завершится.
Прогиб рамы превращает номинальную грузоподъемность в оптимистическую цифру, поэтому прессы с закрытой рамой становятся более безопасным выбором, когда размеры наконечников и диаметры канатов растут.
Что нужно подтвердить, прежде чем покупать проушины или изготавливать их самостоятельно
Как покупатель вы покупаете документированный процесс, а не отрезок веревки с петлей на конце. Как производитель или оптовик, вы продаете одно и то же, и понимающие это покупатели потребуют доказательств. Краткий проверочный список устраняет большую часть неопределенности.
Для покупателей готовых стропов
- Стандарт, в соответствии с которым изготовлен ремень, указан на бирке или сертификате, а не в разговоре.
- Предел рабочей нагрузки, длина стропа и расчетный коэффициент, применяемый к разрывному усилию каната.
- Спецификация наконечника, включая тип сплава и диапазон твердости, а не только внешние размеры.
- Пробная нагрузка записывает там, где этого требует стандарт или приложение.
- Прослеживаемость, связывающая партию наконечников, партию канатов и протокол прессования.
Для магазинов, изготавливающих стропы собственными силами
- Пресс, номинальный тоннаж которого фактически охватывает самую большую втулку, которую вы собираетесь закрыть, с запасом, а не на пределе.
- Подходящий набор матриц для каждого семейства наконечников, которое вы используете, содержится в хорошем состоянии и заменяется по мере износа.
- Индикатор тоннажа или давления, который оператор может прочитать в момент хода.
- Этап сужения или отжига, а не просто разрез, позволяет концам каната полностью войти в наконечник.
- Письменное окно приемки размеров наконечника после прессования и правило отбраковки при его превышении.
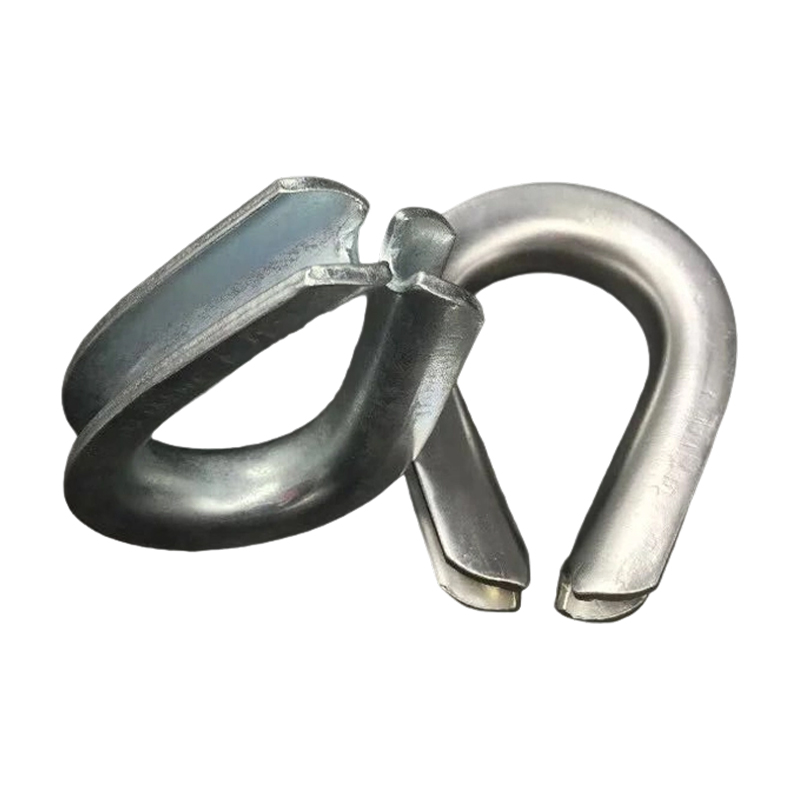 Наперстки из троса Наушники для тросов представляют собой небольшие прочные приспособления, предназначенные для усиления проушин (петлей) тросов, предотвращения износа, перекручивания и преждевременного выхода из строя в точках соединения... Посмотреть продукт →
Наперстки deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Если один производитель поставляет и пресс, и втулки, то тоннаж, профиль матрицы и геометрия втулки разрабатываются вместе, а не собираются из несвязанных каталогов. Такое сочетание устраняет целую категорию несоответствий, и зачастую именно это является практической причиной, по которой производственная линия останавливается на одном поставщике, а не на трех.
Если бы сплав наконечника, матрица и усилие пресса никогда не были указаны как одна система, строп не имел бы защитного рейтинга, независимо от того, насколько хороша веревка.
Проверка, допуски и виды отказов, которые имеют значение
Проверка глазной стропы в основном заключается в чтении заключения. Износ веревки легко увидеть и легко измерить, тогда как проблемы с наконечниками незаметны и быстро прогрессируют после возникновения. В таблице ниже описаны проверки, которые фактически предсказывают сбой.
| Пункт осмотра | Что искать | Удалить из эксплуатации, когда |
|---|---|---|
| Корпус наконечника | Трещины, глубокие задиров, точечная коррозия, неравномерная деформация. | Любая трещина или деформация за пределами зарегистрированного приемочного окна. |
| Веревка у устья наконечника | Обрывы проводов сосредоточены в месте входа, перегибы, сужения | Количество обрывов проводов превышает предел, установленный действующим стандартом. |
| Глаз и наперсток | Наперсток отсутствует, изношен или свободно вращается в искаженном глазу. | Наперсток изношен, треснут или отсутствует |
| Веревочное тело | Коррозия, сплющивание, птичьи клетки, тепловые повреждения, обесцвечивание. | Сильная коррозия, деформация или любой участок, подвергшийся термическому воздействию. |
| Бирка и маркировка | Отсутствует, неразборчив или не соответствует предел рабочей нагрузки. | Идентификация не может быть подтверждена |
Веревка, выдернутая из наконечника, почти никогда не является проблемой. Это указывает на недостаточное давление, слишком большое отверстие наконечника, неподходящую матрицу или веревку, которая не была полностью вставлена перед ходом. Растрескивание наконечника указывает на обратное: на перепрессовку, изношенную матрицу или фитинг, твердость которого выходит за пределы нормативных значений. Наличие птичьей клетки внутри или снаружи наконечника обычно указывает на то, что веревка была перекручена во время сборки или что конец был обрезан, а не сужен.
Коррозия в алюминиевом наконечнике ведет себя иначе, чем в окружающем канате. В соленой или химической среде фитинг может испортиться изнутри, в то время как веревка выглядит приемлемо, поэтому узлы, используемые в морских работах, заслуживают более пристального внимания на наконечнике, чем на середине пролета.
Выскальзывание веревки из наконечника — это скорее дефект, а не износ, а это значит, что это должно стать причиной пересмотра процесса, а не просто списания одной стропы.
Техническое обслуживание и торговая дисциплина
Прессы, которые заставляют глазные стропы жить в суровых условиях. Металлические частицы, смазочный туман и повторяющиеся циклы высоких усилий изнашивают штампы, уплотнения и гидравлические компоненты, а пресс, который незаметно потерял тоннаж, будет продолжать производить стропы, которые выглядят правильно. Ежедневные проверки состояния штампа, уровня масла и показаний давления обходятся недорого; забракованная партия строп - нет.
Две привычки отличают надежные магазины от остальных. Первая представляет собой запись о прессовании: партия наконечников, партия канатов, номер штампа, настройка пресса, оператор и дата. Второй — это периодическая проверка производительности пресса по известному эталону, поэтому дрейфующий манометр выявляется до того, как он достигнет потребителя. Практическое руководство по сохранению гидравлические канатные прессы в рабочем состоянии позволяет выполнять большинство повседневных задач, необходимых строповочному цеху.
Хранение также имеет значение. Стропы, хранящиеся на влажном бетоне, подвергающиеся воздействию кислотных паров или оставленные под прямыми солнечными лучами, стареют быстрее, чем предполагают их рабочие записи, а алюминиевые наконечники особенно чувствительны к длительному контакту с агрессивными химикатами.
Пресс, потерявший тоннаж, не заявит о себе, поэтому плановая проверка мощности защищает весь производственный цикл.
Часто задаваемые вопросы: проушины, наконечники и выбор пресса
Для чего используется повязка для глаз?
Рым-строп используется для крепления груза к крюку, скобе или главному звену. Петля на каждом конце расширяет соединение по радиусу и дает такелажнику устойчивую точку крепления, поэтому стропы с проушиной широко используются при подъеме, буксировке, креплении, швартовке и других такелажных работах.
Как устроена проушина на канатном стропе?
Самый распространенный метод производства - перевернуть конец каната назад и закрыть его гидравлически прессованной втулкой из алюминия или стали. Альтернативными вариантами являются фламандские глазки с расщепленными прядями, заправленные вручную соединения и заливочные муфты, каждая из которых имеет свои собственные характеристики эффективности и контроля.
Что определяет предел рабочей нагрузки проушины?
Предел рабочей нагрузки определяется как разрывная сила каната, деленная на расчетный коэффициент, а затем корректируется с учетом эффективности концевой заделки. Поскольку ограничителем обычно является концевая часть, две стропы, изготовленные из одинакового каната, могут выдерживать разные номинальные нагрузки.
В чем разница между стропом с возвратной проушиной и стропом с проушиной из троса?
Ремень с возвратной проушиной обычно представляет собой лямочный ремень, ткань которого отогнута назад и сшита для образования петли. В стропе с проушиной из стального троса используется стальной трос и механическое окончание, что делает его гораздо более устойчивым к истиранию, нагреву и острым краям, но более тяжелым и менее щадящим на готовых поверхностях.
Нужен ли наперсток для повязки для глаз?
Если строп рассчитан с учетом установки наперстка, то да. Наперсток сохраняет форму проушины, распределяет опорное давление и защищает веревку от скобы или крюка, а его отсутствие меняет условия нагрузки внутри проушины.
Какой тоннаж пресса необходим для прессования втулки?
Тоннаж зависит от размера наконечника, диаметра каната и конструкции каната, а не от одного эмпирического правила. В целом, небольшие канаты обрабатываются в нижнем тоннажном диапазоне, а более крупные стропы перемещаются в диапазон в несколько сотен тонн, поэтому жесткость рамы становится решающим фактором. Производитель наконечника и пресса должен подтвердить настройку для каждой комбинации.
Как часто следует проверять повязки для глаз?
Большинство режимов на рабочем месте требуют документированной периодической проверки, обычно с интервалом в шесть месяцев или меньше, с более частыми проверками, когда стропы используются в тяжелых условиях. Любой строп, попавший в аварию или перегрузку, должен быть проверен и подвергнут контрольным испытаниям, прежде чем он вернется в эксплуатацию.
Можно ли починить поврежденную повязку для глаз?
Наконечники и выводы не подлежат ремонту в полевых условиях. Поврежденный строп обычно выводится из эксплуатации, и если требуется замена проушины, ее следует изготовить в компетентной мастерской с использованием соответствующей матрицы, тоннажа и наконечника.
Почти каждый вопрос о рейтингах строп с проушинами сводится к одному и тому же: окончание, а не веревка, решает, что строп может безопасно нести.
Проушины находятся в конце длинной цепочки поставок, и последние несколько секунд этой цепочки, когда нажимается наконечник, решают, заслуживает ли продукт своей маркировки. Контролируемый сплав наконечника, матрица, соответствующая фитингу, пресс, выдерживающий полный тоннаж на протяжении всего хода, конический конец каната и документально подтвержденная пробная нагрузка — это не дополнительные усовершенствования. В этом разница между стропой, прошедшей испытание, и стропой, выдержавшей сезон.
Для покупателей это означает задавать неудобные вопросы о сертификации и отслеживаемости, а не сравнивать прайс-листы. Для производителей и оптовых поставщиков, производящих стропы в больших объемах, это означает обращение с прессом, штампами и наконечниками как с одной согласованной системой, поскольку цепочка индивидуально приемлемых компонентов не приводит автоматически к приемлемому оконечному соединению. Компания Xingtai с 1992 года производит гидравлические канатные прессы, машины для отжига и сужения, намоточные машины и соответствующие муфты, что является практической причиной того, что параметры прессования в этих сборках указываются вместе, а не собираются по частям.


Если вам требуется индивидуальное гидравлическое оборудование или техническая консультация, пожалуйста не стесняйтесь обращаться в отдел продаж и инжиниринга Хingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Китай, город Тайчжоу, улица Гаоганган Порт, улица Лунган, дом 3
Авторское право © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Все права защищены. Производители гидравлического оборудования на заказ Завод по оптовой продаже обжимных станков для тросов

