
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Машина для резки по длине: как точность длины влияет на канатные стропы и металлолом
Двенадцать миллиметров троса, готовый строп длиной 4,5 метра и погрешность на срезе 10 мм. Именно с такой последовательностью сталкиваются утром в понедельник многие строповочные магазины: проушина не попадает туда, где указано на чертеже, наконечник приходится отрезать, а кусок веревки, на подготовку которого ушло три минуты, отправляется в мусорный бак. Сам разрез занимает меньше секунды, а все, что происходит после него, зависит от результата.
Вот краткая версия того, о чем говорится в этой статье. Станок для резки по длине — это в первую очередь измерительное устройство, а затем режущее устройство. Покупатели, которые сравнивают машины только по форме лопастей или тоннажу, часто позже платят за этот выбор ломом, доработкой и бракованными стропами, в то время как покупатели, которые начинают с допуска по длине и конечного состояния, в конечном итоге получают линию, которая спокойно работает в течение десятилетия. Точность длины, а не сила резания, является характеристикой, которая определяет вашу реальную стоимость за штуку.
Этот термин охватывает два совершенно разных семейства оборудования. Одним из них является линия резки рулонов по длине, используемая при обработке металлов, где разматыватель подает лист или пластину через правильную машину, а ножницы производят плоские заготовки. Другой — это машина для резки по длине, используемая для стальных канатов, кабелей, шлангов и аналогичных длинномерных изделий, где материал поступает на катушке или в бухте и уходит в виде отмеренных отрезков с подготовленными концами. Обе семьи выполняют одни и те же три работы: подают материал, измеряют его и разрезают в нужном месте. Что меняется, так это то, как ведет себя материал, и, следовательно, какой допуск вы можете реально соблюдать.
В разделах ниже описываются компоненты, принцип работы, типы машин, цифры, определяющие точность длины, вопросы выбора, которые стоит задать, а также процедуры технического обслуживания, которые обеспечивают честность резака. Когда речь идет об обработке стальных канатов, мы опираемся на опыт производителя в провинции Цзянсу, Китай, который с 1992 года занимается производством гидравлических прессов, установок для отжига и конусования, а также намоточных машин для этой отрасли и поставляет продукцию покупателям в Европе, Юго-Восточной Азии, Африке и за ее пределами.
Ключевой вывод: Машина для резки по длине настолько хороша, насколько хороша ее измерительная система, поэтому допуск и повторяемость следует указать в предложении, прежде чем обсуждать силу резания и тип лезвия.
Что делает машина для резки по длине на производственной линии
Удалите листовой металл и гидравлику, а машина для резки по длине выполняет три простые функции: она извлекает материал из источника, отслеживает, сколько материала прошло контрольную точку, и запускает режущую головку при достижении целевой длины. Поставка может представлять собой 10-тонный рулон стали на оправке, 500-метровую катушку с тросовым канатом на раздаточном стенде или связку пруткового проката на рольганге. Режущая головка может представлять собой поворотное лезвие, гильотину, вращающийся диск, гидравлический нож или термический блок, который плавит и сужает конец каната.
Сложность заключается в измерении, а не в разрезе. Листовой металл движется по прямой и предсказуемой полосе, поэтому правильная машина, комплект подающих роликов и энкодер обеспечивают надежную длину. Трос представляет собой скрученную, эластичную, слегка сжимаемую структуру. Он вращается при раскручивании, накапливает энергию скручивания, растягивается при напряжении и пружинит, когда напряжение ослабевает. Измерительное колесо, которое отлично работает на стальном листе толщиной 1 мм, может работать на три или четыре процента хуже, чем на веревке диаметром 20 мм, если натяжение не контролируется.
Типичная линия намотки и типичная станция резки каната имеют одни и те же строительные блоки:
- Разматыватель или разматыватель: оправка, подставка для катушек или машина для намотки катушек, которая выдает материал без люфта.
- Этап натяжения или выравнивания: подающие ролики, выпрямитель или опорный ролик, который устраняет провисание и устанавливает катушку.
- Измерительная ступень: колесо или ролик, соединенный с энкодером, иногда с резервным механическим упором.
- Режущая головка: ножницы, гильотина, пила, гидравлический резак или блок термозакрепления, выбранный в зависимости от материала и требуемой конечной обработки.
- Разгрузка и опора: выводной стол, улавливающий лоток, укладчик или отводящий конвейер, который предотвращает изгиб длинномерного материала.
- Управление: ПЛК и ЧМИ, которые хранят рецепт, подсчитывают детали, регистрируют отклонения и переходят на следующий этап процесса.
Есть одна привычка, которая отличает аккуратные магазины от загруженных: они никогда не путают длину отреза с длиной готовой. Возьмем двуветвевой строп, расстояние между опорными точками 4500 мм, с запрессованной проушиной на каждом конце и наперстком внутри каждой проушины. Ушко съедает веревку, наперсток увеличивает диаметр, а нажатие на наконечник удлиняет узел на небольшую, но повторяемую величину, обычно на несколько миллиметров на веревке диаметром 16 мм. Длина обрезки, указанная в наряде на работу, должна включать эти припуски. Предприятия, которые рассматривают длину волочения как длину отреза, теряют разницу из-за процента брака, а процент брака растет с увеличением диаметра каната.
Ключевой вывод: всегда определяйте, является ли длина на чертеже готовой длиной или длиной отреза, поскольку геометрия проушины и прижатие наконечника поглотят несколько миллиметров до того, как стропа будет завершена.
Основные компоненты и как машина для резки по длине выполняет резку
Кормление и измерение
На рынке доминируют три подхода к измерению. Самый простой — механический концевой упор: оператор подает материал до тех пор, пока он не коснется неподвижной пластины, а затем режет. Он дешев, надежен и удивительно точен при работе с короткими и жесткими материалами, но работает медленно и зависит от ощущений оператора. Второй — подающий ролик с энкодером. Закаленный валок прижимается к материалу, считает обороты и преобразует их в длину. Точность зависит от диаметра валков, их износа и скольжения, поэтому машины для тяжелых условий эксплуатации шлифуют и повторно сертифицируют свои измерительные валки, а не просто заменяют энкодер. Третий вариант — сервоподача с коррекцией по замкнутому контуру, при которой контроллер сравнивает заданную длину с измеренной и автоматически обрезает следующий кусок.
Трос добавляет четвертую переменную: натяжение. Если веревку сильно тянуть, чтобы выпрямить ее, измеренная длина будет растянутой. Ослабьте напряжение, и деталь станет короткой. Постоянное натяжение, создаваемое тормозом откатной стойки или опорным роликом, имеет большее значение, чем энкодер с более высоким разрешением.
Варианты режущей головки
Режущая головка определяет как длину, которую вы можете удерживать, так и состояние конца, который вы передаете на следующую станцию. В таблице ниже сравниваются методы, которые чаще всего используются в мастерских по обработке листового металла и канатов. Значения являются ориентировочными диапазонами планирования; согласуйте их с вашим поставщиком оборудования относительно вашего материала и диаметра.
| Метод резки | Материал | Типичный допуск по длине | Конечные условия | Лучше всего подходит |
|---|---|---|---|---|
| Поворотное лезвие | Лист, полоса, пластина до средней толщины. | от ±0,5 до ±2 мм | Чистый, небольшой заусенец, минимальная деформация. | Линии резки рулонов по длине с высокой пропускной способностью |
| Гильотинные ножницы | Плита, тяжелая полоса | ±1–±3 мм | Прямая кромка, заусенец на нижней стороне | Более толстая пластина, более низкая скорость, надежная работа |
| Роторные или летучие ножницы | Непрерывная полоса | от ±0,5 до ±1,5 мм | Хорошее преимущество на скорости | Линии, которые не могут остановиться при каждом разрезе |
| Абразивная дисковая пила | Трос, трос, стержень | от ±5 до ±20 мм | Заусенцы, нагрев, возможное повреждение прядей | Малый объем, смешанные диаметры, общий цех |
| Гидравлический канаторез | Трос, кабель | от ±2 до ±5 мм | Чистый срез, концы должны быть захвачены или спаяны | Производственные строповочные цеха |
| Блок резки и конусности | Трос | от ±2 до ±5 мм plus a repeatable tip | Компактный конический наконечник, устойчивый к истиранию | Стропы, заделки, протягивающие устройства |
Две детали в этой таблице имеют прямой эффект затрат. Во-первых, заусенец – это не просто косметическое явление. Заусенец на конце каната повреждает внутреннюю часть наконечника и может порезать уплотнительную втулку, поэтому может потребоваться удаление заусенцев или сварка. Во-вторых, тепло имеет значение. Абразивный диск локально нагревает пряди, а на оцинкованных или высокоуглеродистых канатах это тепло может снизить местную прочность или повредить слой цинка. Гидравлический резак выполняет резку при температуре окружающей среды, и это одна из причин, по которой он предпочтителен там, где разрез находится близко к рабочей части стропа.
Контроль, подсчет и отслеживаемость
Современный контроль ориентирован не столько на сокращение, сколько на доказательство. Хороший HMI хранит рецепты для каждого продукта, подсчитывает годные и бракованные детали, предупреждает, когда отклонение последних десяти разрезов выходит за пределы установленного диапазона, и может экспортировать журнал для аудита клиентов. Если ваш клиент требует отслеживания подъемных приспособлений, этот журнал гораздо проще изготовить с помощью контроллера машины, чем с помощью бумажного путешественника.
Ключевой вывод: Сначала купите необходимые вам средства измерения и контроля натяжения, а затем выберите режущую головку, поскольку при хорошем резании за скользящим подающим роликом все равно образуются отходы.
Основные типы машин для продольной резки и где подходит каждый из них
Линии резки рулонов по длине для листов и пластин
Это классическая интерпретация ключевого слова. Линия намотки включает в себя разматыватель, правильную машину с несколькими валками, петлевую яму или балансир, сервопривод подачи, ножницы и укладчик. Скорость линии варьируется от нескольких метров в минуту на толстом листе до более шестидесяти метров в минуту на тонком листе. Станок оценивается по плоскостности, прямоугольности, точности длины и качеству поверхности. Инвестиции значительны, а окупаемость зависит от объема: эти линии принадлежат сервисным центрам, производителям бытовой техники и строительных панелей, а не мастерским.
Машины для резки тросов и кабелей по длине
По сравнению с этим станции резки каната компактны. Отжимной стенд освобождает катушку, тормоз или балансир удерживают натяжение, измерительное колесо отслеживает длину, а отрезной или конусный блок производит деталь. Поскольку веревка гибкая, длинные куски требуют поддержки, а не ограничения: выпускной желоб или стол предотвращают раскачивание куска и сохраняют конец доступным. Эти машины обычно характеризуются диапазоном диаметра каната, диапазоном длины, допуском и числом циклов в час.
Комбинированные отрезные и торцевые станки
Растущая доля производства строп использует одно устройство, которое режет по длине и формирует конец за один цикл. Конец можно вплавить в компактный наконечник, сузить для облегчения вставки в наконечник или гнездо или отжечь для снятия напряжения перед дальнейшей обработкой. Объединение этих двух этапов исключает необходимость погрузочно-разгрузочных работ и, что более важно, исключает вероятность изнашивания конца каната между станциями.
Наматывающее и отдающее оборудование
Наименее гламурная часть линии часто является той, которая ее ограничивает. Наматывающая машина с приводом, которая равномерно наматывает канат на барабан или катушку и разматывает его без перекручивания, обеспечивает постоянное натяжение следующего резака. Неравномерная намотка создает скачки натяжения, а скачки натяжения создают короткие отрезки.
| Класс | Материал handled | Типичный диапазон длин | Уровень автоматизации | Где это окупается |
|---|---|---|---|---|
| Полная линия обрезки рулона по длине | Сталь, алюминий, катушка с покрытием | от 300 мм до 12 000 мм | Высокий, со штабелированием и упаковкой | Сервисные центры с большим объемом продаж |
| Компактная линия катушек | Тонкая катушка, узкая полоска | от 200 мм до 6000 мм | Средний | Небольшие производственные цеха |
| Станция резки каната | Трос, кабель, hose | от 500 мм до 100 000 мм | Средний, often manual handling | Производство строп и такелажа |
| Блок резки и конусности | Трос | от 500 мм до 60 000 мм | Средний to high | Магазины с повторными заказами на слинги |
| Устройство намотки и отдачи | Трос, кабель | Любой, поддерживает станцию резки | От низкого до среднего | Любой магазин, торгующий большими катушками. |
Ключевой вывод: подбирайте класс машины в соответствии с вашим материалом и объемом, а не с вашим бюджетом, поскольку станция резки каната и линия резки рулонов по длине решают совершенно разные проблемы.
Точность длины и пропускная способность: что показывают цифры
Точность длины — это показатель, который решает, будет ли машина для резки по длине дешевой или дорогой в течение всего срока ее службы. Фреза с выдержкой ±1 мм и фреза с выдержкой ±20 мм могут выглядеть одинаково в предложении, но они производят очень разные показатели брака для одного и того же заказа. Пропускная способность имеет не меньшее значение, поскольку медленная машина увеличивает трудозатраты на каждую деталь и удлиняет время доставки. Чтобы сделать этот компромисс видимым, на диаграмме ниже показана ориентировочная производительность в зависимости от отклонения длины для пяти режущих установок, которые можно найти в строповочных мастерских и мастерских по обработке легких металлов. Цифры представляют собой плановые значения, составленные на основе типичных характеристик машины и обычной практики цеха, а не гарантированной производительности для какой-либо конкретной модели, поэтому используйте их в качестве отправной точки для собственных испытаний. Сравните форму столбцов, а не точные числа, а затем спросите, на каком столбце находится ваш текущий процесс.
Первый столбец показывает, почему ручная резка сохраняется только при смешанной работе с небольшим объемом. При примерно двадцати пяти разрезах в час с помощью рулетки и абразивной пилы затраты на рабочую силу за штуку высоки, а диапазон отклонения около двадцати миллиметров означает, что любой строп с малыми требованиями к длине потребует доработки. Вторая полоса показывает первый реальный шаг вперед: механический стопор позади поворотных ножниц выводит рулетку из петли, увеличивает производительность примерно в четыре раза и сокращает отклонение до однозначных миллиметров. Многие небольшие мастерские считают, что это тот момент, когда точность перестает быть узким местом.
В третьем баре обычно располагаются производственные цеха. Измерительное колесо с питанием от энкодера в сочетании с гидравлическим резаком для канатов обеспечивает скорость около двухсот пятидесяти разрезов в час и выдерживает примерно три миллиметра, что достаточно для большинства строп и концевых заделок общего назначения. Четвертая полоса представляет собой потолок на линии рулонов: сервопривод с вращающимися ножницами может выполнять четыреста разрезов в час и удерживать около одного миллиметра, но эта точность предполагает ровную, постоянную полосу, контролируемое натяжение и чистый сдвиг, а это условия, которые веревка обеспечивает редко. Пятый такт показывает преднамеренный компромисс. Добавление станции резки и конусности требует некоторой производительности, поскольку для каждой детали требуется вторая операция в одном и том же цикле, однако отклонение остается в пределах примерно полутора миллиметров, и конец каната поступает в пресс готовым к использованию.
Если прочитать все вместе, столбцы отражают три практических момента. Во-первых, точность и скорость — это не одно и то же. Переход от первого такта к третьему умножает производительность в десять раз и одновременно ужесточает допуск, потому что оба выигрыша достигаются за счет устранения ручного суждения, а не за счет более жесткой резки. Во-вторых, самым большим улучшением для большинства мастерских является не более быстрое лезвие, а лучшая система измерения и натяжения, поскольку именно это преобразует поведение первого прутка в поведение третьего прута. В-третьих, последняя полоса показывает, что обработку концов следует считать частью операции резки. Цех, который аккуратно режет, а затем изнашивает конец во время обработки, просто перемещает лом дальше по потоку, обычно на самую дорогую станцию завода.
Где фактически отразится отклонение в вашей смете, зависит от того, сколько проушин у стропы. Одноплечий строп с одним прижатым ушком поглощает несколько миллиметров без нареканий. Узел стропа с двумя или четырьмя ветвями умножает ошибку: две ноги, обрезанные на плюс восемь миллиметров, и две на минус восемь миллиметров, могут вывести главное звено из квадрата и заставить переделывать весь узел, а не одну деталь. Для сборок полезным правилом является выдерживать допуск на обрезку примерно на уровне одной четверти разрешенного допуска на готовую длину, чтобы на последующих этапах прессования, стабилизации и измерения было достаточно места для перемещения, не нарушая чертеж. Одно только это правило объясняет, почему сборочные цеха платят за подачу энкодера, даже если механический стопор технически прошел проверку первого изделия.
Ключевой вывод: улучшение системы измерения и натяжения обычно обеспечивает одновременно большую точность и большую производительность, в то время как одно только лезвие большего размера не дает ни того, ни другого.
Точки выбора: как выбрать станок для продольной резки
Материал, диаметр и конструкция
Начните с худшего случая, который вам когда-либо приходилось выполнять, а не со среднего. Конструкция каната имеет такое же значение, как и диаметр: канат с волоконным сердечником 6x19 ведет себя иначе, чем уплотненная прядь 6x36 или устойчивый к вращению канат, а машина, рассчитанная на самый простой вариант, справится с самым тяжелым. На линиях рулонов предел текучести и толщина определяют усилие сдвига, а пружинистая высокопрочная полоса требует большей прижимной силы, чем мягкая сталь того же калибра.
Диапазон длин и допуск
Запишите допуск в виде полосы, а не отдельной цифры, и укажите, относится ли он к длине обрезки или к готовой длине. Полезная спецификация гласит что-то вроде: длина резки от 800 мм до 12 000 мм, допуск ±3 мм на длине более 2 000 мм, первая проверка изделия по каждому новому коду продукта. Расплывчатые формулировки типа «точная резка» невозможно принять или отвергнуть при вводе в эксплуатацию.
Конечные условия и что будет дальше
Спросите следующую станцию, что ей нужно. Оператору пресса, монтирующему алюминиевую втулку, нужен компактный, не изнашивающийся конец, который вставляется без зацеплений. Для операции раструба может потребоваться конический конец. Для операций сварки или обжатия может потребоваться квадратная поверхность без заусенцев. Уточнить конечное состояние на этапе покупки гораздо дешевле, чем выяснить его при вводе в эксплуатацию.
Пропускная способность, автоматизация и занимаемая площадь
Рассчитайте фактически необходимую пропускную способность, разделив годовые объемы на доступные часы, а затем прибавьте тридцать процентов запаса. Решите, какую часть обработки вы хотите автоматизировать: автоматическая установка длины, автоматический подсчет, автоматическая укладка или намотка в бухту, а также автоматический отказ от деталей, выходящих за пределы допусков, — все это сокращает трудозатраты, но увеличивает затраты и обязательства по техническому обслуживанию. Заранее проверьте площадь и требования к фундаменту, поскольку для длинного выходного стола требуется место на полу, чего нет у компактной станции.
Сервис, запчасти и документация
Машина для резки по длине — это ресурс с длительным сроком службы, оцениваемый более десяти лет. Узнайте список изнашиваемых деталей, ожидаемый срок службы лезвий или матриц, время выполнения заказа на замену измерительного ролика или гидравлического клапана, а также возможность локального резервного копирования и восстановления управляющего программного обеспечения. Краткий контрольный список для этапа запроса:
- Материал и диаметр или толщина в худшем случае.
- Диапазон длины обрезки и диапазон допуска.
- Требуемое конечное условие и последующий процесс.
- Штук в час и часов в смену.
- Уровень квалификации оператора и предпочтительный язык управления.
- В наличии электроснабжение, площадь и подъемное оборудование.
- Запасные части, обучение и гарантийные условия в письменной форме.
Ключевой вывод: письменно укажите материал для наихудшего случая, диапазон допуска и требуемое конечное состояние, поскольку эти три пункта определяют, пройдет ли машина приемку.
Резка, конус и пресс: рабочий процесс с проволочным канатом
Для производства строп и такелажа машина для резки по длине представляет собой одно звено короткой цепи, и цепь работает только тогда, когда каждое звено предназначено для других. Практический рабочий процесс с использованием оборудования, созданного специализированным производителем оборудования для обработки стальных канатов, выглядит следующим образом.
Шаг первый: расплатитесь и намотайте
Большие катушки нуждаются в контролируемой размотке. Наматывающая машина с приводом равномерно наматывает веревку на барабан или катушку и разматывает ее без скручивания, что обеспечивает постоянное натяжение измерительного колеса. Цехи, которые обрабатывают канаты нескольких размеров, часто используют одно устройство намотки и разматывания в качестве буфера между магазином и станцией резки.
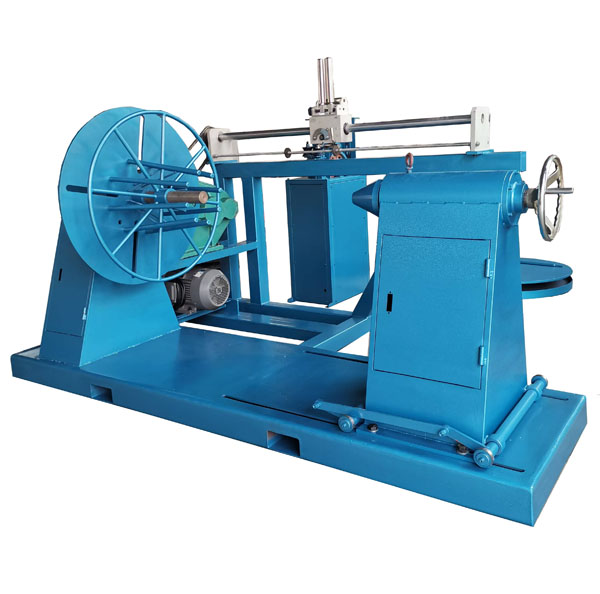 Машины для намотки тросов XT-1600 Машина для намотки канатов — это устройство, используемое для намотки или разматывания канатов. Он позволяет механически наматывать или разматывать стальные канаты, улучшая работу... Посмотреть продукт →
Шаг второй: отрежьте нужную длину и сузьте конец.
Станция резки измеряет веревку, аккуратно обрезает ее и формирует конец. Обрезка и конусность на одном станке исключает необходимость дополнительных операций по обработке и позволяет получить компактный наконечник, устойчивый к истиранию, что важно, когда конец должен проходить через наконечник, гнездо или тугую проушину. Настройки длины сохраняются для каждого продукта, поэтому можно выполнить повторный заказ без повторного измерения с нуля.
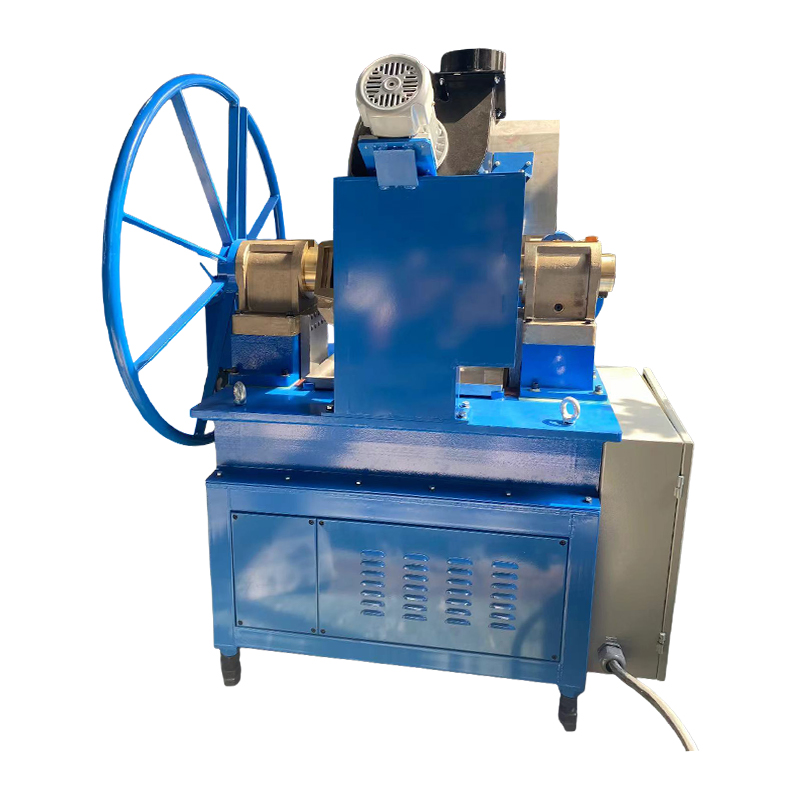 RDQ-1012 Станок для резки и сужения каната Машины для резки и конусования стальных канатов серии RDQ с высокой скоростью плавления и простотой в эксплуатации применимы для плавки стальных канатов различных размеров, например... Посмотреть продукт →
Шаг третий: установите оборудование и нажмите
Если длина веревки выбрана правильно, а конец подготовлен, веревка подается в пресс вместе с алюминиевой втулкой, стальной втулкой, коушем или обжимным наконечником. Тоннаж пресса должен соответствовать фитингу и диаметру каната; слишком малое давление приводит к ослаблению соединения, слишком сильное деформирует веревку. Пресс с корзинчатой рамой обычно выбирается для более тяжелых работ по стропам, а машина с рамой C подходит для рабочих станций меньшего диаметра и более плотных.
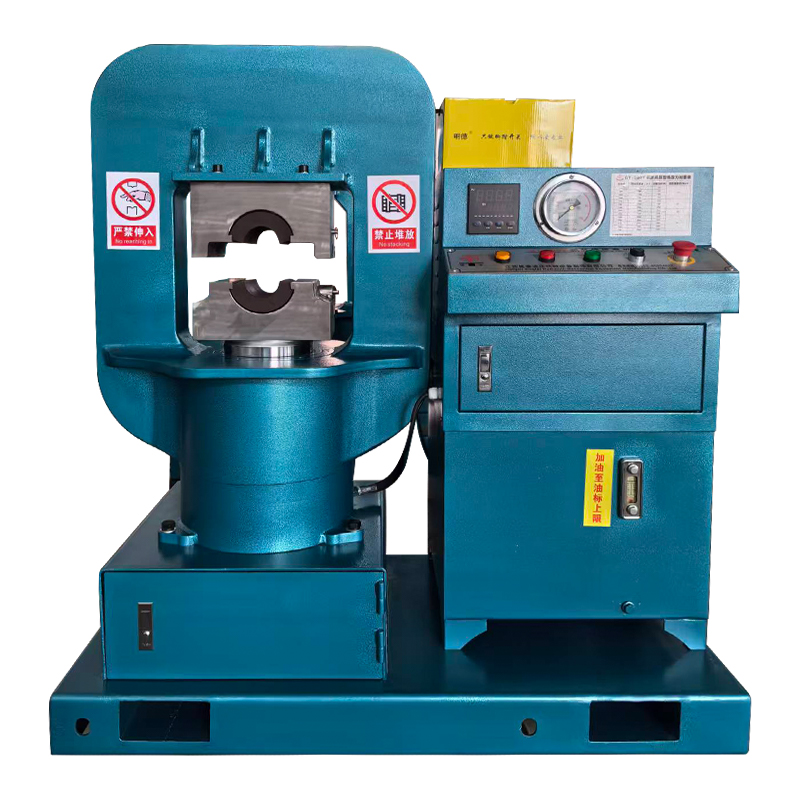 Пресс-машина GT-300 для изготовления канатных строп (корзинная рама) Канатный пресс GT-300 предназначен для прессования канатов небольших размеров от 6 мм до 30 мм. Посмотреть продукт →
Шаг четвертый: осмотрите, отметьте и зарегистрируйте
Готовая деталь измеряется по чертежу, соединение проверяется, а серийный номер, длина и дата заносятся на бирку или в производственный журнал. Поскольку длина реза фиксировалась на станции резки, любые отклонения, обнаруженные при окончательной проверке, можно отнести к конкретной настройке машины, а не к общему вопросу квалификации оператора.
Два аксессуара заслуживают упоминания, поскольку именно они находятся там, где разрез встречается с траекторией нагрузки. Алюминиевые наконечники, такие как DIN 3093 и гильзы «песочные часы», являются расходными материалами, которые постоянно покупают большинство магазинов строп, а наперстки защищают проушину от износа. Когда отрезной станок, прессовый станок и эти фитинги поставляются из одного источника, допуски уже совпадают, что исключает общий источник бракованных первых изделий.
Ключевой вывод: Рассматривайте резку, конусность и прессование как один процесс, а не три операции, поскольку качество соединения зависит от длины и конечного состояния, полученного на этапе технологического процесса.
Техническое обслуживание и безопасность оборудования для резки по длине
Ежедневные и еженедельные проверки
В большинстве случаев дрейф длины можно предотвратить и остановить дешево. Короткая процедура охватывает почти все это:
- В начале каждой смены проверяйте измерительное колесо на наличие износа, застрявшего мусора и правильность контактного давления.
- Сверяйте первую деталь каждого нового заказа с помощью ленты или штангенциркуля и записывайте показания.
- Раз в неделю проверяйте лезвие, матрицу или ножницы на наличие сколов, закруглений и правильного зазора.
- Еженедельно проверяйте уровень гидравлического масла, температуру и состояние фильтра; заменяйте фильтры с соблюдением интервала производителя.
- Убедитесь, что откатной тормоз или балансир удерживают постоянное натяжение, а не просто удерживают мотовило неподвижно.
- Проверяйте аварийную остановку и всех охранников до начала смены, а не раз в месяц.
Лезвие, матрица и уход за гидравликой
Режущие кромки изнашиваются предсказуемым образом: заусенцы растут, рез занимает больше времени, а разброс по длине увеличивается. Замените или заточите до того, как разброс достигнет диапазона допуска, а не после жалобы клиента. В гидравлических машинах чистота масла является важнейшим фактором, влияющим на срок службы клапана, поэтому держите точку заливки в чистоте, используйте указанный сорт масла и избегайте работы насоса при высокой температуре в течение длительного времени. Пластины гибочного пресса, используемые при прессовании каната, следует проверять на наличие трещин по радиусу, поскольку треснувшая матрица передает эту форму на каждое последующее соединение.
Основы безопасности
Обрезанное по длине оборудование сохраняет энергию дважды: в материале и в гидравлике. Держите руки за ограждениями, используйте прижимы, а не второго оператора для управления материалом, и никогда не засовывайте руку на путь среза для короткого среза. У веревки есть свои опасности: обрезанные концы могут расшататься, накопившаяся скрутка может внезапно вырваться, а абразивный порез приводит к образованию искр и пыли, которые необходимо удалять. Свободная одежда и перчатки вблизи вращающегося измерительного ролика или наматывающего барабана являются признанным источником травм. Отключите питание и сбросьте накопленное давление перед заменой лезвия, а также держите пространство за выпускным столом свободным, чтобы длинные детали не могли ударить постороннего человека.
Ключевой вывод: Измерение состояния валков, зазора между лезвиями и чистоты гидравлического масла определяют большую часть точности и надежности, которую вы когда-либо получите от машины для резки по длине.
Покупка станка для продольной резки: стоимость, риски и проверка поставщика
Цена покупки – это наименьшее число во всем расчете. Реальная стоимость станка для поперечной резки — это покупная цена плюс лом, доработка, время простоя, запасные части и труд, необходимый для его эксплуатации с точностью, требуемой вашими клиентами. Станок, который на двадцать процентов дешевле, но имеет половину допуска, может стоить дороже в течение года при заказе объемом более нескольких сотен штук.
Сначала решите, у кого вы покупаете и что это значит для поддержки. Производитель контролирует конструкцию, гидравлический пакет и изнашиваемые детали и обычно может ответить на вопросы о допусках, используя данные испытаний на своем собственном предприятии. Оптовый торговец может предложить более низкую стартовую цену и более широкий каталог, но технический ответ, который вы получите, может быть на один шаг дальше от людей, которые создают машину. Ни один из маршрутов не является автоматически неверным, однако вопросы, которые вы задаете, должны быть разными. Попросите у производителя отчет об испытаниях первого изделия для материала, аналогичного вашему, с указанием допусков и повторяемости работы машины в течение смены. У оптового продавца спросите, какой завод производит агрегат, кто поставляет систему управления и где хранятся запасные части.
Перед подписанием договоритесь о приемочном тестировании. Самый чистый вариант прост: отправьте поставщику собственный материал, укажите три длины, запросите пятьдесят последовательных деталей каждой длины и запросите отчет об отклонении со средним значением и диапазоном. Если поставщик не проведет тест, такое молчание является ответом. Наряду с испытанием зафиксируйте в контракте следующее: цены на изнашиваемые детали на первые три года, поставку полного руководства по запчастям и электрической схемы, часы обучения для двух операторов, условия гарантии, включая гидравлические компоненты, а также время реагирования на визит в сервисный центр.
Наконец, спланируйте интеграцию. Данные о длине резки наиболее ценны, когда они передаются на следующую станцию, будь то пресс, конусный узел или упаковочный лист. Предприятия, которые регистрируют длину отреза и длину готовой продукции отдельно в течение первых трех месяцев, обычно обнаруживают систематическое смещение, часто от двух до восьми миллиметров, которое можно один раз компенсировать, а затем забыть. Это единственное измерение часто окупается задолго до окончания гарантийного срока.
Ключевой вывод: потребуйте первого испытания изделия на вашем собственном материале с письменным отчетом об отклонениях, поскольку этот единственный документ расскажет о поставщике больше, чем любая спецификация каталога.
Часто задаваемые вопросы об машинах для продольной резки
Для чего используется машина для резки по длине?
Он преобразует непрерывный материал в измеренные куски. На листе и пластине рулон, обрезанный по длине, разворачивает, выравнивает и режет заготовки. Машина для обрезки троса, кабеля или шланга измеряет длину и производит подготовленный конец для наконечника, розетки или клеммы.
Какой допуск по длине может выдерживать машина для резки по длине?
Грубо говоря, ручная установка с абразивной пилой удерживает плюс-минус двадцать миллиметров, механический упор с ножницами - около восьми миллиметров, энкодерная подача с гидравлическим резаком - около трех миллиметров, а сервоподача с ротационными ножницами - около одного миллиметра на однородной полосе. Веревка обычно находится в более свободном конце этого диапазона, поскольку натяжение и скручивание влияют на измерения.
Может ли одна машина резать как листовой металл, так и трос?
Нехорошо. В линиях изготовления листов используется плоская полоса, проходящая через рулоны и ножницы, тогда как канатные станции нуждаются в контроле натяжения, круглой измерительной поверхности и резаке, который захватывает пряди, а не распрямляет ленту. Покупка компромиссного устройства обычно означает соблюдение жестких допусков на оба материала.
Почему длина отреза варьируется от куска к куску?
Обычными причинами являются проскальзывание или износ ролика, неравномерное натяжение между отводом и резаком, перекручивание материала, хранящегося на катушке, и износ лезвия, который позволяет веревке двигаться до завершения резки. Сначала проверьте натяжение и состояние качения, поскольку на эти два параметра приходится большая часть отклонений.
Нужен ли мне отдельный станок для сужения конца веревки?
Не обязательно. Комбинированные блоки резки и конусности выполняют обе операции за один цикл, что экономит манипуляции и предотвращает изнашивание конца между станциями. Если у вас уже есть резак, в качестве второго шага можно добавить автономный блок отжига или плавления и конусности.
Как часто следует заменять лезвие или матрицу?
Замените или заточите повторно, когда заусенец заметно вырастет, когда время резания увеличится или когда разброс длины на партии деталей достигнет примерно половины поля допуска. Для высокопроизводительного производства это обычно означает плановую проверку каждую неделю, а не ожидание неисправности.
Гидравлический резак лучше абразивной пилы для троса?
Для производственных стропов обычно да. Гидравлический нож режет при температуре окружающей среды и оставляет чистый конец без локального теплового повреждения оцинкованного или высокоуглеродистого каната. Абразивная пила по-прежнему полезна для обработки деталей разного диаметра, единичных деталей и материалов, у которых впоследствии можно удалить заусенцы.
Что я должен проверить перед принятием доставки?
Проведите первое испытание изделия на собственном материале, измерьте пятьдесят последовательных деталей заданной длины, проверьте отчет об отклонениях, проверьте работу защитных устройств и аварийных остановок, убедитесь, что запасные части и руководства прибыли, и обучите как минимум двух операторов, прежде чем поставщик покинет объект.
Можно ли интегрировать станок для резки по длине с прессом?
Да, и зачастую это стоит делать. Подача отрезанных отрезков непосредственно на станцию прессования сокращает необходимость двойной обработки и обеспечивает контроль конечного состояния. Основное требование — наличие буфера, чтобы короткая остановка одной машины не останавливала другую.
Ключевой вывод: Большинство проблем с длиной резки связано с контролем натяжения и измерением состояния рулона, а не с самим полотном.
Узнайте больше
Если вы планируете станцию резки или заменяете станок, который больше не имеет допусков, это помогает работать в обратном направлении от готовой сборки. Определите готовую длину, вычтите припуски на проушины и прижимы, установите допуск на рез примерно в четверть допуска чертежа и только потом выбирайте станок. Эта последовательность позволяет принять решение на измеримой основе и делает приемочное испытание простым.
Ключевой вывод: начните с готовой сборки, вернитесь к длине обрезки и позвольте этому числу определять характеристики машины.


Если вам требуется индивидуальное гидравлическое оборудование или техническая консультация, пожалуйста не стесняйтесь обращаться в отдел продаж и инжиниринга Хingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Китай, город Тайчжоу, улица Гаоганган Порт, улица Лунган, дом 3
Авторское право © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Все права защищены.

