
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Держатели для отжига для намотчиков проволоки: типы, выбор и руководство по обслуживанию
Переработчик канатов в Юго-Восточной Азии недавно забраковал почти 30 процентов отожженной партии, поскольку витки слиплись, а внешние слои были поцарапаны и не подлежали ремонту. Профиль печи был правильным, защитная атмосфера стабильной, а время цикла соответствовало характеристикам материала. Неисправности возникли не из-за самой термообработки. Они поступали из держателей отжига для намотчиков проволоки, которые удерживали катушки во время цикла.
Держатели для отжига для намотчиков проволоки не являются пассивными ящиками, которые просто транспортируют рулоны в печь. Они контролируют, насколько сильно поверхность проволоки соприкасается со стальными конструкциями, насколько свободно циркулирует печная атмосфера между слоями, насколько равномерно штабель распределяет вес и насколько механическим нагрузкам подвергаются края рулона во время загрузки и разгрузки. При периодическом отжиге конструкция держателя является одной из наиболее прямых переменных, которые завод может изменить, чтобы устранить дефекты прилипания и царапин, не затрагивая настройки печи.
В этой статье объясняется, что такое носители отжига, почему они вызывают или устраняют наиболее распространенные дефекты серийного отжига, какие типы носителей и материалы доступны, а также как выбирать, интегрировать и обслуживать носители, чтобы они работали стабильно в течение многих лет службы. Он также объединяет решения перевозчика с более широкими линиями обработки проволоки, включая оборудование для намотки, намотки и отжига концов канатов.
С 1992 года наша компания производит оборудование для обработки стальных канатов, в том числе машины для отжига стальных канатов, намоточные машины, гидравлические прессы и соответствующие аксессуары для клиентов в более чем десятке стран. Рекомендации в этой статье отражают закономерности поля, которые мы наблюдали, когда переработчики совмещают линии отжига рулонов с операциями конечного отжига и чистовой обработки.
Держатели для отжига для намотчиков проволоки: определение и роль в периодическом отжиге
Держатель для отжига — это многоразовая корзина, лоток, рама или приспособление, которое поддерживает катушки проволоки во время периодического отжига. Он сохраняет геометрию рулона нетронутой, разделяет соседние слои, чтобы поверхности проволоки не сваривались друг с другом, позволяет атмосфере печи и теплу достигать каждого витка, а также делает пакет механически устойчивым, чтобы его можно было поднимать краном, толкателем или загрузочной машиной без смещения.
При типичном периодическом отжиге проволока наматывается на моталку, опускается на держатель и укладывается в два, три или четыре держателя внутри колпаковой или коробчатой печи. Печь герметизируют, продувают азотом или водородом, нагревают до температуры отжига, выдерживают необходимое время выдержки, а затем контролируемым образом охлаждают. На каждом этапе этого цикла на провод воздействуют силы, которыми должен управлять оператор связи.
Прямой контакт между слоями катушки является центральной проблемой. При температурах отжига чистые стальные поверхности могут соединяться посредством диффузии, особенно под сжимающим давлением сложенных друг на друга катушек. Хорошо спроектированный держатель уменьшает площадь контакта, вводит элементы разделения, такие как перфорированные пластины или проволочная сетка, и распределяет собственный вес штабеля так, чтобы ни один отдельный слой не нес чрезмерную локальную нагрузку.
Переносчики также влияют на циркуляцию атмосферы. Например, при водородном колокольном отжиге газ должен проходить через пакет змеевиков и удалять загрязнения с поверхности. Носитель с малой открытой площадью блокирует поток, увеличивает время цикла и создает локальные изменения в состоянии оксида. Держатель с широкой перфорацией, жесткой геометрией и тщательно расположенными опорами обеспечивает предсказуемый путь атмосферы вокруг и через катушки.
Наконец, носитель — это инструмент многоразового использования. Он должен выдержать сотни циклов нагрева, охлаждения и механического воздействия, не деформируясь. Это требование определяет выбор метода строительства и материала, которые рассматриваются далее в этом руководстве.
Связанное чтение
Дефекты залипания и царапин: почему конструкция носителя определяет качество катушки
Прилипание – это сращивание соседних поверхностей проволоки в локализованных точках контакта. Царапание — это механическое истирание поверхности проволоки, когда слои смещаются относительно друг друга во время нагрева, охлаждения или обращения с печью. Оба дефекта являются одними из наиболее часто встречающихся проблем качества при серийном отжиге стальной проволоки и стержней. Целью многих модификаций носителей отжига является именно предотвращение этих двух дефектов.
Данные, обсуждаемые ниже, взяты из записей о дефектах, собранных в ходе нескольких операций периодического отжига, в ходе которых обрабатывалась стальная проволока со средним содержанием углерода на штабелируемых носителях. Хотя на каждом заводе существуют свои особенности состояния печи, качества атмосферы и качества материала, распределение причин дефектов следует удивительно последовательному шаблону. В более чем 60 процентах зарегистрированных случаев основная причина заключалась в носителе, а не в контроллере печи. Мы сгруппировали отчеты по пяти категориям происхождения дефектов, чтобы группы обработки могли видеть, где улучшения операторов связи имеют наибольший эффект. На диаграмме ниже показано, как объяснялись причины дефектов до того, как заводы оптимизировали свои носители для отжига.
Четыре из пяти категорий дефектов в таблице напрямую связаны с конструкцией или состоянием носителя. Налипание между соседними слоями катушки составило наибольшую долю — 42 процента зарегистрированных дефектов; это происходит, когда контактное давление и температура достаточно высоки для начала диффузионной сварки. Держатели с плоскими сплошными поверхностями дают проволоке меньше точек контакта, но увеличивают площадь контакта, что парадоксальным образом увеличивает риск прилипания, поскольку каждая точка контакта испытывает высокое локальное давление. Перфорированные держатели с узкими опорными ребрами значительно уменьшают площадь контакта и обеспечивают максимально быстрое снижение отбраковки, связанной с прилипанием. Царапины составляли 26 процентов, и в большинстве случаев основной причиной были шероховатая поверхность держателя, приваренные заусенцы или деформированная опорная планка, которая терлась о проволоку при расширении и сжатии пакета. Деформация рулона на 14 процентов обычно возникает из-за перегрузки или использования держателей с неровными горизонтальными поверхностями. Изменение цвета на уровне 11 процентов обычно вызвано блокировкой потока газа, что является еще одним фактором, связанным с носителем, поскольку открытая область носителя определяет, сколько атмосферы достигает центра змеевика. Остальные 7 процентов дефектов были связаны с повреждениями при транспортировке между моталкой, держателем и печью, что опять-таки является проблемой геометрии держателя и совместимости приспособлений. На практике это означает, что установка может сократить общее количество дефектов отжига более чем наполовину, просто заменив цельнолитой носитель правильно вентилируемой, малоконтактной корзиной той же площади. Улучшение не является спекулятивным; несколько процессоров, с которыми мы работаем, поменяли только носитель и сохранили ту же программу печи, а у них браковка прилипаний снизилась на порядок. Важным нюансом является то, что конструкция носителя должна соответствовать ширине и внешнему диаметру бухты, а также высоте штабелирования конкретной лески; держатель, который хорошо подходит для тонкой проволоки, может совершенно не подходить для тяжелых стержней. Поэтому, когда предприятие сообщает о внезапном росте количества дефектов, связанных с царапинами, в первую очередь следует проверять поверхности носителя, а не температуру печи. Регулярное измерение плоскостности носителя и состояния контактных кромок входит в ту же процедуру контроля качества, что и калибровка термопары печи.
Распространенные типы держателей для отжига для катушек с проволокой
Пять основных конструкций держателей охватывают большинство применений периодического отжига в проволочной промышленности. Выбор среди них зависит от размера рулона, веса, температуры отжига, требований к атмосфере и уже установленного на заводе погрузочно-разгрузочного оборудования. В таблице ниже приведены основные характеристики каждой конструкции.
| Тип оператора связи | Строительство | Вентиляция | Грузоподъемность | Лучше всего подходит для |
|---|---|---|---|---|
| Держатель из перфорированной стальной пластины | Плоская пластина с круглыми или прорезными отверстиями, сварными краями, ребрами жесткости. | 30-40% открытой площади | От среднего до высокого | Универсальный отжиг рулонов с умеренной высотой укладки |
| Сварная корзина из проволочной сетки | Сетчатый пол и борта, сварная проволочная рама, дополнительные подъемные проушины. | 50-60% открытой площади | От низкого до среднего | Тонкая проволока, светлый отжиг, где критически важен доступ к атмосфере |
| Штабелируемый носитель с литой рамой | Решетка из чугуна или жаростойкой стали со встроенными стойками для штабелирования. | 40-50% открытой площади | Высокий | Тяжелые стержневые катушки, длительный срок службы, высокотемпературные циклы. |
| Сегментированный расширяемый носитель | Регулируемые сегменты, фиксирующие внутренний диаметр катушки. | Зависит от расстояния между сегментами | Средний | Несколько размеров катушек с одним приспособлением |
| Нестандартный держатель креплений | Изготовлен для рулонов внутреннего диаметра, внешнего диаметра и размеров печи. | Пользовательский | Пользовательский | Специальная геометрия рулонов и автоматизированные системы загрузки |
Держатели из перфорированных стальных пластин являются наиболее распространенными, поскольку они сочетают в себе низкую стоимость производства и хорошую структурную прочность. Открытая область достигается за счет круглых отверстий или прорезей, обычно расположенных так, чтобы пластина сохраняла достаточную жесткость и предотвращала провисание между опорами. Эти держатели являются разумной отправной точкой для проводов диаметром более 3 мм, где вес катушки значителен.
Корзины из сварной проволочной сетки обеспечивают максимальную вентиляцию и наименьшую площадь контакта, что делает их идеальными для светлого отжига и для тонкой проволоки, которая легко царапается. Их главный недостаток – ограниченная несущая способность: сетчатые полы могут выпирать под тяжелыми штабелями, поэтому их обычно строят с периферийным каркасом и центральным опорным кольцом. Они также нуждаются в более частой проверке, поскольку отдельные соединения проводов могут ослабнуть после многих термических циклов.
Штабелируемые держатели с литой рамой — вариант для тяжелых условий эксплуатации. Литая конструкция сохраняет форму при высоких температурах лучше, чем сварные конструкции, а сетчатый рисунок обеспечивает постоянную поддержку и вентиляцию. Первоначально они стоят дороже, но на крупнотоннажных заводах более длительный срок службы обычно снижает стоимость цикла отжига.
Сегментированные и специальные перевозчики служат более узким целям. Сегментированные держатели удобны для заводов, которые обрабатывают рулоны широкого диапазона диаметров, поскольку можно отрегулировать одно и то же основание, а не покупать отдельный держатель для каждого размера. Специальные приспособления оправданы, когда печь отжига имеет необычные размеры или когда автоматизированная загрузочная машина требует точной геометрии держателя.
| Сценарии применения
| Акцент выбора
|
Отжиг материалов-носителей: свойства, температуры и экономика
Выбор материала определяет, как долго носитель сохраняет свою форму, сколько окалины попадает на проволоку и сколько стоит носитель за цикл отжига. В таблице ниже сравниваются пять семейств материалов, наиболее часто используемых производителями и поставщиками носителей.
| Материал | Максимальная постоянная температура | Поведение при окислении | Относительная стоимость | Ожидаемый срок службы |
|---|---|---|---|---|
| Углеродистая сталь (Q235/A36) | 550-600°С | Быстро масштабируется при температуре выше 550°C. | Низкий | 2-4 года при низких температурах |
| Низкий-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°С | Умеренное образование накипи, образует защитный оксидный слой. | Средний | 4-6 лет |
| Нержавеющая сталь 304 | 800-850°С | Хорошая стойкость к окислению, умеренная стоимость. | Средний-high | 6-8 лет |
| Нержавеющая сталь 310S/309 | 1000-1050°С | Отличная стойкость к окислению при высокой температуре | Высокий | 8-12 лет |
| Литая жаропрочная сталь (основа Ni-Cr) | 900-1000°С | Превосходная литая структура противостоит ползучести. | Высокий | 8-12 лет |
Углеродистая сталь привлекательна, когда цикл отжига остается ниже 600°C. В этих условиях он обеспечивает достаточную прочность и жесткость при низкой закупочной цене. Проблема начинается, когда заводы повышают температуру цикла или продлевают время выдержки, потому что быстрое окалинообразование удаляет поперечное сечение материала, и окалина отслаивается на проволоку, вызывая следы на поверхности, которые появляются после волочения.
Низколегированные жаропрочные стали – распространенная модернизация. Они стоят примерно на 30–40 процентов дороже, чем обычная углеродистая сталь, но служат примерно в два раза дольше при той же эксплуатации, что обычно делает их дешевле с учетом стоимости за цикл. Они являются рекомендуемым минимумом для периодического отжига при температуре выше 650°C.
Держатели из нержавеющей стали, особенно марок 304 и 310S, предпочтительнее, когда большие пакеты тонкой проволоки подвергаются многократному отжигу, а качество поверхности является главным приоритетом. Нержавеющая сталь не образует такую же рыхлую окалину, как углеродистая сталь, поэтому риск попадания частиц окалины в проволоку намного ниже. Более высокая стоимость материала оправдана меньшим процентом брака на линиях светлого отжига.
Литые термостойкие держатели — это превосходное решение для операций, в которых выполняются непрерывные высокотемпературные циклы, таких как отжиг нержавеющей проволоки или проволоки клапанных пружин. Их литая конструкция сопротивляется ползучести лучше, чем сварные листы, а конструкция решетки сводит к минимуму точки контакта. Заводы, работающие в две или три смены, обычно обнаруживают, что литые держатели окупают более высокие первоначальные инвестиции в течение восемнадцати месяцев.
Некоторые производители также предлагают держатели из алюминизированной углеродистой стали. Алюминиевое покрытие обеспечивает умеренную защиту от окисления при температуре от 600 до 650°C при более низкой стоимости, чем нержавеющая сталь. Покрытие постепенно разрушается, поэтому алюминизированные держатели лучше всего рассматривать как одноразовый вариант для малонагруженных катушек.
Как выбрать держатели для отжига для устройств намотки проволоки
Выбор начинается с данных процесса, а не с каталога продукции. Прежде чем обращаться к производителю или поставщику, соберите следующие рабочие параметры вашей линии.
- Внешний диаметр, внутренний диаметр и высота рулона после намотки на моталку.
- Вес рулона и максимальный общий вес полностью загруженного штабеля
- Температура отжига, время выдержки и состав атмосферы печи.
- Внутренние размеры печи и способ загрузки (краном, толкателем или автоматической тележкой)
- Требуемая равномерность нагрева и допустимое отклонение температуры внутри штабеля.
- Погрузочно-разгрузочное оборудование и маршрут транспортировки от моталки к транспортеру и печи.
- Количество производственных смен и целевой срок службы носителя
- Бюджет первоначальной покупки по сравнению с долгосрочными затратами на цикл отжига
После определения этих параметров приступайте к выбору в структурированном порядке.
- Определите пакет катушек для наихудшего случая: самый тяжелый рулон, самое высокое расположение укладки и самый горячий цикл, который должен выдержать носитель.
- Рассчитайте контактное давление в нижнем слое катушки, используя вес стопки, разделенный на общую площадь контакта опоры.
- Выберите тип держателя, который ограничивает площадь контакта, сохраняя при этом края катушки стабильными и предотвращая телескопирование.
- Убедитесь, что открытая площадь носителя соответствует атмосфере печи и требуемому расходу газа.
- Сравните марки материалов с температурой цикла и атмосферой и выберите марку с наименьшими затратами на цикл.
- Подтвердите совместимость погрузочно-разгрузочных работ с существующими крановыми крюками, вилами или зарядными машинами.
- Установите с поставщиком график проверок и стратегию поставок запасных частей до того, как будет обработана первая партия.
При покупке держателей для отжига непосредственно у производителя проверьте, производит ли поставщик держатели из сертифицированного стального запаса, может ли он предоставить сертификаты на материалы и предлагает ли он запасные решетки, опорные стержни и стойки штабелирования для последующей замены. Многие покупатели предпочитают приобретать держатели от одного производителя, который также поставляет оборудование для намотки и отжига, поскольку в этом случае допуски на размеры и рекомендации по материалам остаются неизменными на всей технологической линии. Если вы закупаете оптом, оптовая сделка с известным производителем может значительно снизить стоимость единицы продукции. Помните, что держатель — это расходный инструмент с ограниченным сроком службы; Оценивайте закупочную цену как стоимость цикла отжига, а не как единовременные капитальные затраты.
Интеграция держателей для отжига с оборудованием для намотки и отжига проволоки
На современной линии обработки проволоки носитель не стоит особняком. Катушка снимается с намотчика проволоки, передается на держатель и затем проходит через печь отжига. Устройство намотки определяет размеры катушки, натяжение намотки и состояние поверхности проволоки при ее укладке на держатель. Если намотчик производит незакрепленные или телескопические рулоны, перевозчик не может это исправить; если носитель имеет острые края, даже идеально намотанная катушка будет поцарапана.
Наиболее важным моментом интеграции является соответствие размеров внутреннего диаметра катушки и диаметра опоры держателя. Катушка внутренним диаметром 500 мм должна сидеть на опоре, которая удерживает ее за внутреннее отверстие, не прижимая к внешним виткам. Держатель должен быть спроектирован таким образом, чтобы катушка поддерживалась как минимум двумя кольцами, позволяя атмосфере проходить через отверстие в течение всего цикла.
В конце этапа отжига производители стальных канатов часто выполняют дополнительные операции по обработке концов, такие как резка, плавление и сужение. В нашем ассортименте машина для отжига и сужения канатов RDQ1011 объединяет этапы отжига и формирования концов в одну операцию, создавая компактный конический конец, который не распутывается.
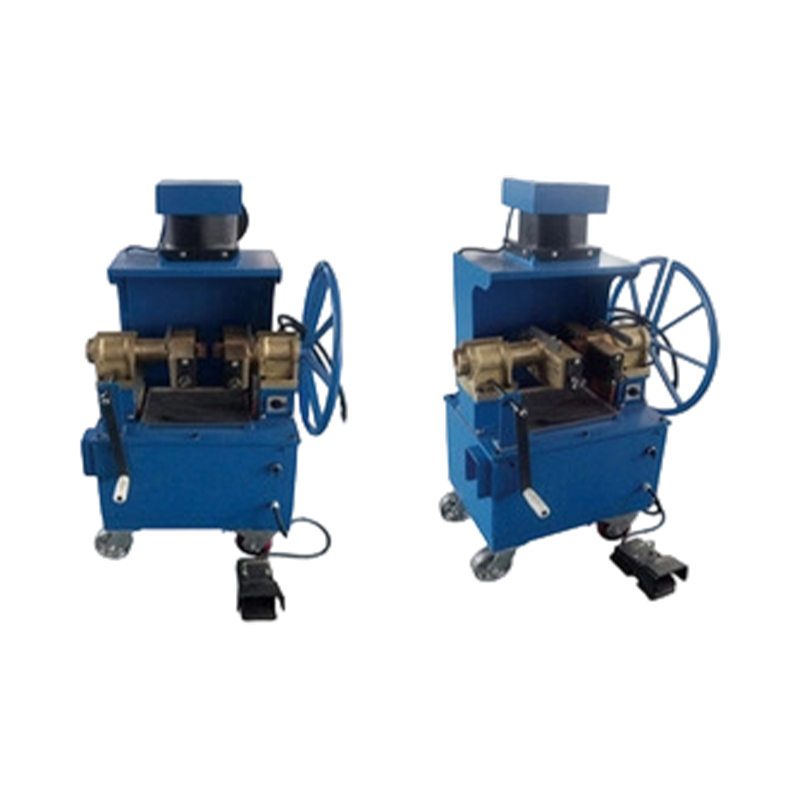 RDQ-1011 Машина для отжига и сужения канатов Эта машина сочетает в себе отжиг и формование концов за один этап, производя компактные, нераспускающиеся конические концы. Он подходит для лифтовых, шахтных и крановых канатов, отличается простотой эксплуатации и низким энергопотреблением. Посмотреть продукт →
На стороне намотки машина для намотки троса XT1600 обеспечивает контролируемую намотку троса на катушки или катушки с регулируемым натяжением, так что катушка выходит из моталки в чистой, стабильной форме и может быть передана на держатель без повреждения кромок.
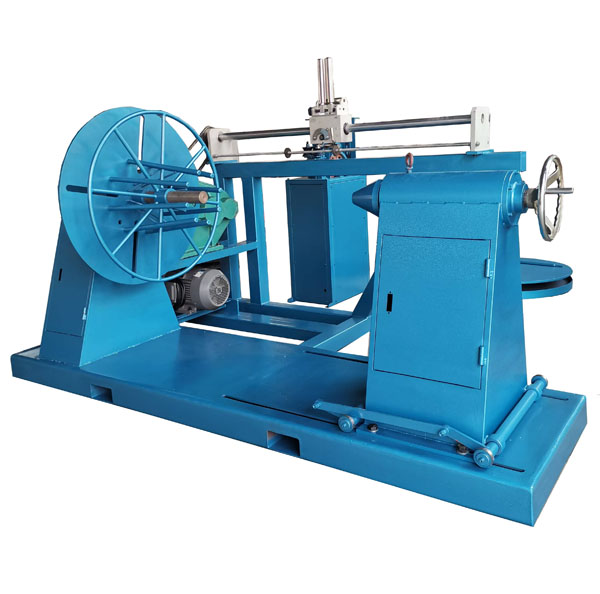 Машина для намотки троса XT-1600 Эта машина, предназначенная для контролируемой намотки троса на катушки с регулируемым натяжением, обеспечивает чистоту и стабильность бухт для безопасной транспортировки. Он отличается высоким крутящим моментом, бесступенчатой регулировкой скорости и точным измерением длины. Посмотреть продукт →
Когда производственная программа включает отдельный отжиг отдельных концов каната без повторного нагрева всего рулона, машина для отжига стального каната RDQ1010 предоставляет оператору специальную рабочую станцию для этой задачи, что снижает энергопотребление печи и сокращает технологическую цепочку.
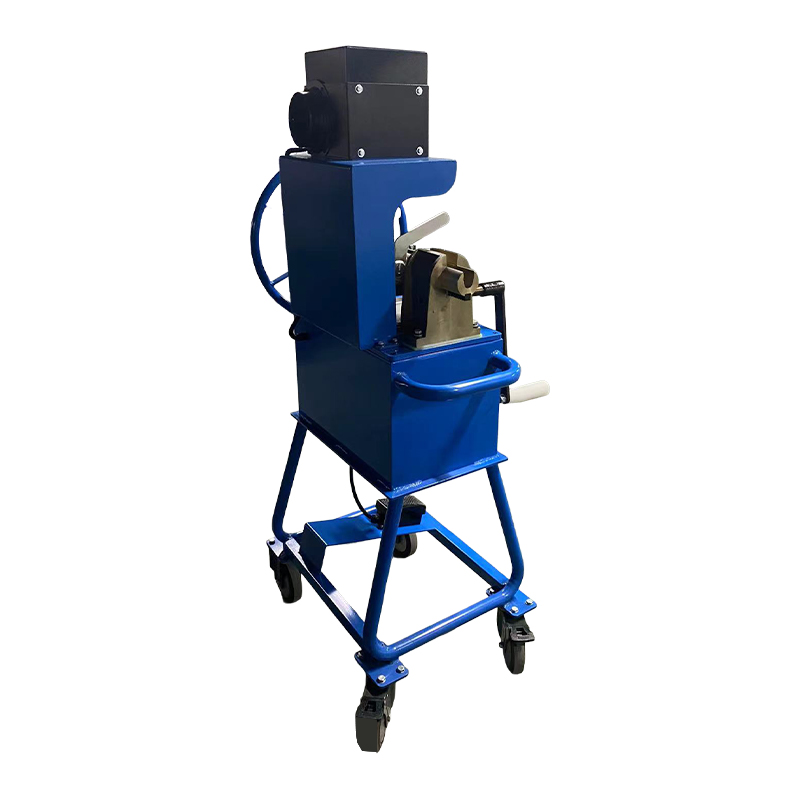 RDQ-1010 Машина для отжига стальных канатов Эта специализированная рабочая станция для отжига обрабатывает отдельные концы канатов без повторного нагрева всей бухты, что снижает потребление энергии в печи и сокращает технологическую цепочку. Он работает с канатами различных размеров без замены деталей. Посмотреть продукт →
Согласовывая выбор держателя с производительностью моталки и оборудованием для отделки, переработчик создает непрерывный поток материала: стабильные рулоны, безопасную транспортировку, равномерный отжиг и постоянную геометрию концов. Этот поток повышает не только качество, но и эффективность труда, поскольку операторы тратят меньше времени на ремонт повреждений кромок и перенастройку катушек.
Связанное чтение
Техническое обслуживание и срок службы носителей отжига
Хорошо построенный носитель отжига может служить годами, но только в том случае, если завод проверяет его по установленному графику и устраняет небольшие повреждения, прежде чем они станут проблемой качества. На заброшенных держателях появляются острые заусенцы, провисающие опорные пластины и крупные отложения накипи, которые непосредственно вызывают появление царапин и дефектов цвета.
Самым важным мероприятием по техническому обслуживанию является регулярный осмотр всех поверхностей, соприкасающихся с проводом. Заусенцы и сварочные брызги необходимо немедленно зашлифовать. Деформированные опорные стержни следует выпрямить или заменить перед следующей загрузкой, поскольку деформированные стержни изменяют распределение давления по пакету катушек и повышают риск застревания.
| Частота | Объект проверки | Критерии приемки |
|---|---|---|
| После каждого цикла | Контактные поверхности катушки для образования окалины и заусенцев | Никаких выступов более 0,5 мм. |
| Ежемесячно | Плоскостность в опорной плоскости | Отклонение менее 5 мм по ширине носителя |
| Ежеквартально | Состояние сварных швов и видимые трещины | Отсутствие видимых трещин длиной более 10 мм. |
| До печных походов | Материал thickness at high-stress points | Оставшаяся толщина не менее 70 процентов от первоначальной. |
Способы очистки зависят от материала. Держатели из углеродистой стали можно очищать проволочной щеткой или дробеструйной очисткой во время плановых остановов печи. Нержавеющие и литые термостойкие носители лучше всего очищать щадящей струйной очисткой или химическим травлением, чтобы не повредить защитный оксидный слой. Избегайте закалки горячего носителя водой; термический удар деформирует раму и сократит срок ее службы.
Ремонтные работы следует выполнять с присадочным материалом, соответствующим основному металлу носителя. Использование обычной сварочной проволоки из мягкой стали на термостойкой основе создает низколегированные зоны, которые быстро окисляются и становятся первыми точками разрушения. Надежный производитель может поставить правильный ремонтный стержень, а также повторно обработать опорную поверхность, если накопившиеся ремонтные работы привели к неравномерности несущей поверхности.
Замена необходима при появлении любого из следующих условий: утончение материала менее 70 процентов от первоначальной толщины, повторяющиеся трещины в несущих сварных швах, остаточная деформация более 5 мм по опорной плоскости или потеря открытой площади из-за скопления окалины, которую невозможно удалить очисткой. Эксплуатация изношенного держателя за пределами этих ограничений подвергает риску весь пакет катушек.
Часто задаваемые вопросы: держатели для отжига для устройств намотки проволоки
Для чего используется держатель для отжига в устройствах для намотки проволоки?Он поддерживает и разделяет бухты проволоки во время периодического отжига, предотвращает прилипание и царапание, обеспечивает циркуляцию атмосферы печи вокруг и внутри пакета рулонов, а также стабилизирует пакет для безопасного подъема и загрузки печи. |
Почему витки проволоки при отжиге слипаются?При температуре отжига чистые стальные поверхности, находящиеся в прямом контакте, могут соединяться посредством диффузии. Давление сжатия со стороны сложенных катушек увеличивает степень контакта, поэтому основной контрмерой является уменьшение площади контакта за счет конструкции держателя. |
Из какого материала должны быть изготовлены подложки для отжига?Для циклов ниже 600°C углеродистая сталь экономична. Для более высоких температур предпочтительны низколегированные жаропрочные стали, нержавеющая сталь 304 или 310S или литые жаропрочные сплавы. Выбор зависит от пиковой температуры цикла, атмосферы и целевого срока службы. |
Сколько катушек можно разместить на одном держателе отжига?Это зависит от конструкции носителя, веса рулона и высоты печи. Общее правило состоит в том, чтобы нагрузка нижнего слоя была ниже предела ползучести как проволоки, так и материала носителя; Для проводов среднего сечения обычно используется от четырех до шести витков. |
Как долго сохраняется носитель отжига?Изготовленные держатели из углеродистой стали обычно служат от двух до четырех лет при низких температурах, а держатели из жаростойкого литья могут прослужить от восьми до двенадцати лет. Практика очистки и осторожность при обращении так же важны, как и качество материала. |
Можно ли использовать держатели от другого поставщика с существующей печью?Да, при условии, что занимаемая площадь, высота штабеля, открытая площадь и марка материала соответствуют печи и технологическому процессу. Авторитетный производитель обычно запрашивает чертеж печи и параметры катушки перед изготовлением держателей. |
Влияют ли носители отжига на время цикла?Существенно. Носитель с ограниченной открытой площадью замедляет атмосферный обмен и теплообмен, что может увеличить время цикла на 10–20 процентов. Оптимизированные держатели уменьшают отклонение температуры внутри пакета рулонов и могут сократить цикл без риска для качества продукции. |
Заключительные мысли по поводу держателей для отжига для устройств намотки проволоки
Держатели для отжига — это тихие рабочие лошадки на заводе по обработке проволоки. Они видят каждый цикл, поглощают все колебания температуры и несут на себе весь вес комплекта катушек, однако зачастую они являются последним компонентом, который проверяется, когда уровень дефектов растет. Данные, полученные на местах, однозначны: геометрия, материал и состояние носителя являются отличительными чертами стабильного процесса отжига и процесса, при котором образуются прерывистые отходы.
При выборе носителя отталкивайтесь от собственных технологических данных, включая самый тяжелый рулон, самый горячий цикл, тип атмосферы и маршрут транспортировки от моталки до печи. Сопоставьте тип и материал носителя с этими числами, купите у производителя, который может сертифицировать материал, и проверяйте держатели по фиксированному графику. Стоимость хорошо спроектированного держателя составляет небольшую часть стоимости катушек, которые он защищает.
Если вы управляете линией по обработке стальных канатов и вам необходимо оборудование для завершения цепочки, включая намотку, намотку, отжиг, сужение и прессование, наша компания поставляет машины, которые предназначены для совместной работы с той же производственной логикой, описанной в этой статье. Вы можете просмотреть ассортимент продукции на этом веб-сайте или связаться с нашей командой инженеров и сообщить параметры катушки и чертежи печи.


Если вам требуется индивидуальное гидравлическое оборудование или техническая консультация, пожалуйста не стесняйтесь обращаться в отдел продаж и инжиниринга Хingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Китай, город Тайчжоу, улица Гаоганган Порт, улица Лунган, дом 3
Авторское право © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Все права защищены. Производители гидравлического оборудования на заказ Завод по оптовой продаже обжимных станков для тросов

