
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Намоточные головки для обработки канатов: типы, конструкция, выбор и обслуживание
Головка намотки представляет собой вращающийся узел, который принимает стальной канат, концы отожженной проволоки или катанку и формирует из них жестко контролируемую спиральную катушку. Для производителей, производящих канатные стропы, кабельные наконечники или пакеты для намотки, намоточная головка является несущим и формообразующим компонентом производственной линии. Неправильная конструкция может привести к скручиванию каната, несоответствию диаметра катушки и образованию лома. Правильная установка увеличивает время безотказной работы, качество продукции и безопасность оператора.
В этом руководстве объясняется, как работают намоточные головки, какие типы доступны, как выбрать правильную и как ее обслуживать. Основное внимание уделяется оборудованию для обработки стальных канатов, обычно используемому производителями канатов и строп, а также операторами намоточных машин. Если вы производитель, поставщик или оптовый торговец, оценивающий оборудование для намотки, приведенная ниже информация поможет вам принять более обоснованное решение о покупке.
Что такое намоточная головка при обработке канатов?
Намоточная головка — это часть намоточной или намоточной машины, которая вращает трос вокруг центральной оси. Обычно он включает в себя приводной шпиндель, направляющую, подающие ролики и формовочную манжету. Путь каната контролируется углом между входящим проводом и вращающейся головкой. По мере вращения головы веревка укладывается в соседние петли.
В машине для намотки троса головка намотки работает с траверсным механизмом, который перемещает канат вбок. Это предотвращает скопление веревки в одном месте. Некоторые намоточные головки также оснащены прижимным роликом, который прижимает канат к барабану или предыдущему слою, обеспечивая плотную и стабильную намотку.
Принцип работы прост: входящий канат должен входить с постоянной скоростью, а скорость вращения головки и скорость перемещения синхронизированы. Если синхронизация не удается, катушка расшатывается, появляются разрывы или веревка может перехлестываться. Вот почему точность имеет значение для намоточной головки промышленного класса.
Ключевые компоненты намоточной головки
- Шпиндель или вал: передает крутящий момент на вращающийся узел.
- Направляющие ролики: направляйте веревку на правильный шаг.
- Формовочные штампы или башмаки: сформируйте диаметр петли.
- Тормоз натяжения: поддерживает обратное натяжение во время намотки.
- Привод траверсы: перемещает канат по ширине барабана.
Каждый компонент влияет на конечную катушку. Например, изношенный направляющий ролик может оставить следы на поверхности оцинкованного каната. Жесткий шпиндель снижает вибрацию и сохраняет кромку катушки чистой.
Типы намоточных головок и распространенные области применения
Намоточные головки можно сгруппировать по системе привода и способу управления. Ручные головки просты и недороги, но их работа во многом зависит от навыков оператора. Электрические головки удобны для легкой упаковки и обычной намотки. Гидравлические головки обеспечивают высокий крутящий момент и более плавное управление скоростью при работе с тяжелыми канатами. Сервоголовки обеспечивают обратную связь по положению и идеально подходят для высокоскоростных точных линий.
| Тип | Принцип работы | Лучше всего подходит для | Типичная мощность |
|---|---|---|---|
| Ручная намоточная головка | Шпиндель с ручным управлением и простыми направляющими. | Мелкосерийные ремонтные мастерские | Рулоны весом менее 200 кг |
| Электрическая намоточная головка | Двигатель переменного тока с фиксированной скоростью | Легкая намотка, упаковка | Рулоны 200-800 кг |
| Гидравлическая намоточная головка | Гидравлический двигатель с контролем крутящего момента | Производство тяжелых канатов и стропов | рулоны 1-10 т |
| Сервоприводная намоточная головка | Серводвигатель с обратной связью от энкодера | Высокоскоростные прецизионные линии | Переменная, высокая повторяемость |
Чтобы сравнить эти варианты на практике, в приведенной ниже таблице показано, как клиенты оценивают различные характеристики намоточной головки при строительстве или модернизации линии обработки стальных канатов. Данные получены на основе отзывов, собранных во время посещений оборудования для ввода в эксплуатацию. Он отражает процент клиентов, которые определили конкретную возможность в качестве основного фактора для их окончательной конфигурации. Таблица не является характеристикой производительности; это обзор поддержки принятия решений. Прочтите его как отправную точку для собственного контрольного списка выбора.
Диаграмма показывает, что гидравлическая мощность является основным требованием при производстве тяжелых строп. Высокоскоростные линии резки и конусности также подчеркивают гидравлический крутящий момент, но они придают большее значение точной подаче. Камеры отжига и конические камеры предпочитают компактные конструкции, поскольку площадь помещения ограничена. Общие операции намотки менее требовательны и часто требуют использования электрических намоточных головок. Бригады полевого ремонта используют ручные головки, поскольку их легко перемещать. Эта закономерность говорит нам о том, что намоточную головку следует подбирать к процессу, а не покупать в качестве универсального аксессуара. Для производителя выбор головки с правильной кривой крутящего момента снижает перегрузки двигателя. Для поставщика предложение нескольких вариантов привода помогает клиентам обеспечить надежность своих линий в будущем. Жесткие рамы и обработанные направляющие поверхности являются общей потребностью во всех категориях. При выборе намоточной головки учитывайте полный рабочий цикл, а не только максимальный диаметр каната. Головка, которая удовлетворяет как растягивающему усилию, так и точности перемещения, минимизирует дефекты катушки. Вот почему наша команда инженеров рассматривает намоточную головку как часть всей системы намотки, а не как отдельный компонент.
Как выбрать намоточную головку для вашей производственной линии
Выбор намоточной головки – это техническое решение, которое должно основываться на измеримых параметрах. Начните с диапазона диаметров каната, поскольку он определяет размер направляющих роликов и формовочных матриц. Затем рассчитайте максимальную тяговую силу, необходимую для самой тяжелой веревки, которую вы обрабатываете. Затем посмотрите на скорость линии и передаточное отношение, чтобы убедиться, что головка может синхронизироваться с вашим последующим оборудованием.
| Параметр | Почему это важно | Что проверить |
|---|---|---|
| Диапазон диаметров каната | Определяет направляющий ролик и размер матрицы. | Убедитесь, что указаны максимальные и минимальные размеры канатов. |
| Тяговое усилие/крутящий момент | Предотвращает проскальзывание и остановку двигателя. | Сравните с вашим самым тяжелым состоянием веревки. |
| Скорость вращения | Влияет на производительность и герметичность рулона. | Соответствие скорости линии и передаточному отношению |
| Диаметр и ширина катушки | Определяет размер упаковки для транспортировки и хранения. | Проверьте размеры барабана или катушки |
| Тип привода | Влияет на потребление энергии и контроль | Выберите электрический, гидравлический или сервопривод в зависимости от рабочего цикла. |
Для типичной промышленной канатной линии разумным начальным показателем является допуск на диаметр бухты плюс-минус 2 процента. Если ваша последующая упаковка автоматизирована, вам может потребоваться более жесткий контроль. Также учитывайте площадь пола. Компактная намоточная головка с отдельным шкафом управления может сэкономить ценное пространство в существующей мастерской.
- Убедитесь, что направляющие поверхности закалены и подлежат замене.
- Запросите кривую крутящего момента двигателя, а не только мощность двигателя.
- Убедитесь, что ход траверсы соответствует ширине вашего барабана.
- Убедитесь, что предусмотрены защитные блокировки для аварийной остановки.
- Запросите документацию по допустимой радиальной нагрузке на шпиндель.
Когда вы работаете с производителем или поставщиком, спросите, как проверяется намоточная головка. Партнер с хорошей репутацией должен быть в состоянии предоставить отчеты о размерах, сертификаты на материалы и результаты практических испытаний для вашего максимального размера каната.
Качество материала и вопросы изготовления намоточных головок
Производственная намоточная головка подвергается постоянным циклическим нагрузкам, трению скольжения и периодическим ударам. Вот почему качество материала имеет такое же значение, как и точность размеров. Рамы из кованой легированной стали сопротивляются прогибам лучше, чем сварные конструкции того же веса. Направляющие ролики с поверхностной твердостью от HRC 50 до HRC 55 продлевают срок службы за счет уменьшения износа прядей каната.
Термическая обработка – еще один важный этап. Правильно закаленный и отпущенный шпиндель может воспринимать скручивающие нагрузки без остаточной деформации. После механической обработки вращающийся узел следует отбалансировать, чтобы избежать вибрации на высокой скорости. Даже небольшой дисбаланс может привести к смещению катушки и образованию некачественных слоев.
- Цельная конструкция рамы: уменьшает ослабление болтовых соединений и повышает жесткость.
- Вал из легированной стали с индукционной закалкой: устойчив к усталости при кручении.
- Сменные изнашиваемые вкладыши: упрощают обслуживание и снижают долгосрочные затраты.
- Прецизионные направляющие пазы: сохраняют устойчивость веревочной дорожки.
На нашем собственном заводе узлы намоточной головки производятся по тем же принципам, что и наши гидравлические прессы для тяжелых условий эксплуатации: цельная конструкция, легированная сталь и строгий контроль размеров. Перед отправкой с завода каждая головка проверяется на соответствие диаметру каната и ширине бухты заказчика.
Техническое обслуживание намоточной головки и распространенные неисправности
Плановое техническое обслуживание намоточной головки следует планировать не реже одного раза в смену для высокоскоростных линий и еженедельно для умеренного использования. Основными объектами проверки являются смазка, износ направляющей поверхности, момент затяжки болтов и состояние ремня или муфты. Правильный уход за головкой также предотвращает попадание случайной проволоки в корпуса подшипников.
| Неисправность | Возможная причина | Средство правовой защиты |
|---|---|---|
| Диаметр катушки варьируется вдоль барабана | Изношена гайка траверсы или смещена направляющая. | Отрегулируйте синхронизацию хода и замените изношенные детали. |
| Веревка скручивается или образует петли | Неправильное натяжение или чрезмерная скорость головы. | Уменьшите скорость и увеличьте напряжение спины. |
| Вибрация на высокой скорости | Несбалансированный шпиндель или неплотное крепление. | Проверьте балансировку и подтяните все крепежные болты. |
| Задиры на поверхности внешних прядей | Заусенцы направляющего ролика или затвердевшая окалина на матрицах | Отшлифуйте или замените компоненты направляющей. |
| Перегрузка двигателя | Заклинивание подшипника или застревание троса в формовочной манжете | Остановите линию, устраните застревание и проверьте подшипники. |
Операторы должны быть обучены распознавать ранние признаки неисправности. Небольшое изменение шага катушки может быть ранним предупреждением об износе траверсы. Необычный шум в зоне подшипника следует исследовать до того, как он станет катастрофическим отказом. Ведение простого журнала с показаниями смен — это практичный способ отслеживать состояние намоточной головки.
Часто задаваемые вопросы о намоточных головках
В чем разница между наматывающей головкой и укладочной головкой?
Укладочная головка обычно используется на проволочных станах для формирования бесконечного стержня в перекрывающиеся кольца. Намоточная головка при обработке стальных канатов обычно прикрепляется к намоточной или намоточной машине и управляет намоткой каната определенной длины. Оба создают спиральные катушки, но их требования к скорости, натяжению и контролю продукта различаются.
Какой размер намоточной головки мне нужен для троса диаметром 20 мм?
Для троса диаметром 20 мм следует выбрать намоточную головку с минимальным отверстием шпинделя, превышающим диаметр каната, и направляющей прорезью, достаточно широкой для плавного прохождения каната. Требуемая тяговая сила зависит от конструкции каната, его замасленности и давления слоя. Как правило, выбирайте головку, номинал которой как минимум на 25 процентов превышает максимальное расчетное натяжение.
Можно ли установить намоточную головку на существующую намоточную машину?
Да, во многих случаях можно установить намоточную головку при условии, что существующая машина имеет достаточно места для установки и совместимый привод. Вам нужно будет проверить высоту вала, расположение фланцев и доступную мощность двигателя. Модернизация – распространенный способ увеличить производственную мощность без замены всей линии.
Как предотвратить перекручивание веревки при намотке?
Скручивание обычно происходит из-за неправильного баланса натяжения или из-за того, что веревка подается под слишком большим углом. Используйте поворотную направляющую, которая удерживает веревку на одном уровне с центром головы. Поддерживайте обратное натяжение с помощью тормоза или гидравлического двигателя и не превышайте рекомендованную скорость вращения для диаметра каната.
Как часто следует обслуживать намоточную головку?
Интервал обслуживания зависит от использования. Для непрерывного производства проверяйте направляющие ролики и подшипники каждые 500 часов работы и меняйте смазку согласно таблице производителя. При периодическом использовании достаточно еженедельной проверки, чтобы выявить износ до того, как он повлияет на качество катушки.
Если вы работаете с поставщиком намоточной головки, перед покупкой попросите руководство по обслуживанию и список запасных частей. Это помогает вашей команде технического обслуживания планировать инвентаризацию и сокращать время простоев.
Решения для намоточных головок от проверенного производителя
Компания Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. производит оборудование для обработки канатов с 1992 года. В нашу линейку продукции входят гидравлические прессы для канатов, машины для отжига и конусности, а также машина для намотки канатов XT1600, которая оснащена прочной намоточной головкой с регулируемым контролем натяжения. XT1600 предназначен для производителей, которым необходимы стабильные, повторяющиеся намотки без повреждения поверхности каната.
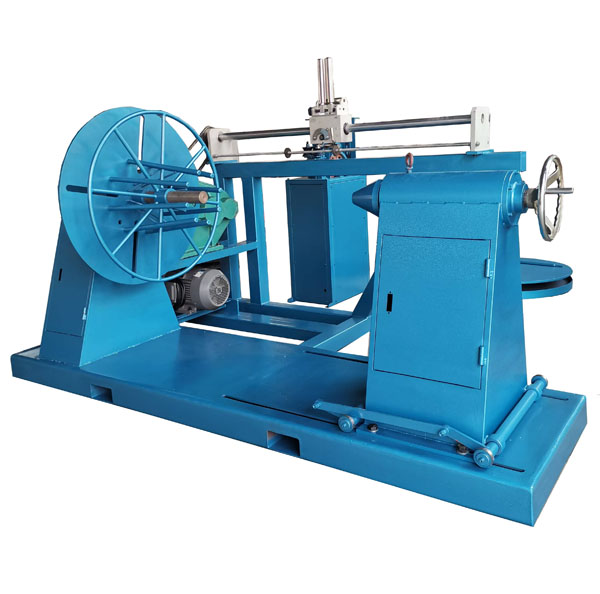 Машина для намотки и размотки троса XT-1600 Эта намоточная машина обеспечивает регулируемое натяжение и бесступенчатую регулировку скорости для производства стабильных, повторяемых бухт без повреждения поверхности, что делает ее практичным выбором для производителей, которым требуется надежная намотка и разделение каната. Посмотреть продукт →
Как производитель и прямой поставщик, мы предлагаем комплексные решения для канатных мастерских, производителей строп и оптовых промышленников. Мы экспортируем продукцию в более чем десять стран и можем предоставить направляющие ролики по индивидуальному заказу, настройки гидравлического крутящего момента и предохранительные блокировки для конкретных размеров рулонов.
Если вы хотите сравнить системы, начните с нашего машина для прокатки троса обзор. Вы также можете прочитать наша статья о том, для чего используется канатокатная машина чтобы увидеть, как линия намотки вписывается в полный производственный процесс.


Если вам требуется индивидуальное гидравлическое оборудование или техническая консультация, пожалуйста не стесняйтесь обращаться в отдел продаж и инжиниринга Хingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Китай, город Тайчжоу, улица Гаоганган Порт, улица Лунган, дом 3
Авторское право © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Все права защищены.

