
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Обрезка троса по длине: полное руководство по точной резке и обжатию
Представьте себе мастерскую, которая только что выиграла контракт на производство 120 одинаковых канатных стропов длиной 3,75 метра каждый с обжатой алюминиевой втулкой на одном конце. Оператор устанавливает отрезной круг и вручную измеряет первый канат. Второй кусок на несколько миллиметров длиннее. Третий снова короче. К моменту завершения пробега десять строп выходят за пределы допустимого допуска по длине. Некоторые из них необходимо списать, а задержка отодвигает доставку. Именно эту проблему решает хорошо продуманный процесс поперечной резки.
Отрезка по длине при обработке стальных канатов означает обрезку каната до точной, повторяемой длины и подготовку его концов к предполагаемому окончанию. Это не одно действие; это контролируемая последовательность, включающая измерение, резку, обработку концов и, во многих случаях, обжимку. Для производителей, поставщиков и оптовых торговцев подъемными стропами разница между профессиональной линией поперечной резки и станком случайной резки часто проявляется в показателях безопасности, проценте брака и жалобах клиентов.
Ключевой момент: Повторяемая операция обрезки по длине является основой любого безопасного и эффективного стропа для стальных тросов.
Что означает «обрезка по длине» при обработке канатов?
Отрезка по длине — это производственный термин, используемый, когда трос разрезается из бухты до определенного размера, обычно с указанным допуском. В отличие от обычной резки, при раскрое по длине необходимо получать идентичные детали, на которые можно без дальнейшей регулировки снабдить концевые фитинги, такие как втулки, коуши или проушины. Конечным продуктом может быть одноветвевой строп, мостовой трос, вантовый трос или крепежный узел.
Общие требования к допускам основаны на технических чертежах или спецификациях закупок. Для многих случаев применения подъемных строп типичным является допуск ±1% от длины отрезка. Для более коротких длин часто используется абсолютный допуск ±5 мм. Морские и аэрокосмические применения могут потребовать еще более жесткого контроля. Станок для резки, метод измерения и навыки оператора – все это влияет на соблюдение этих показателей.
Поскольку канат представляет собой многожильный продукт, процесс резки также влияет на состояние каната. Если конец останется шероховатым или потертым, он не сможет аккуратно принять обжатую втулку. Вот почему профессиональная обрезка по длине связана с отжигом, сужением, нагревом или сплавлением концов перед установкой муфты или наконечника.
Ключевой момент: Отрезка по длине – это не просто операция резки; он создает пространственную основу для всей сборки троса.
Почему точная обрезка по длине имеет решающее значение для безопасности и снижения затрат
Точность длины напрямую влияет на угол нагрузки стропа. Стропа, длина которой на одну ногу на 10 мм превышает или слишком коротка, приводит к неравномерному распределению нагрузки. В двухветвевом стропе это может привести к увеличению натяжения одной опоры сверх номинальной нагрузки. Это не косметическая проблема; это вопрос безопасности подъема.
На производстве неточная длина приводит к дорогостоящим доработкам. Если веревка обрезана слишком долго, ее после обжатия невозможно будет обрезать, не повредив фитинг. Если он слишком короткий, вся деталь становится металлоломом. В течение года эти потери могут быть существенными для OEM-поставщика или оптовика, управляющего большим количеством партийных заказов.
Длина повторов также повышает производительность. Когда каждая отрезанная деталь поступает на станцию обжима с одинаковыми размерами, оператор может один раз настроить пресс и быстро обработать все детали. Это особенно важно для крупносерийного производства.
Наконец, проверенные системы качества часто требуют прослеживаемости. Хорошо функционирующая линия поперечной резки фиксирует номинальную длину, измеренную длину и номер партии, обеспечивая соответствие таким стандартам, как ASME B30.9 или EN 13414.
Итог: Точная обрезка по длине предотвращает преждевременный выход прядей из строя, уменьшает количество отходов и обеспечивает повторяемость сборки.
Процесс обрезки троса по длине, шаг за шагом
Надежная операция обрезки по длине выполняется в такой последовательности, которая защищает канат и поддерживает последующие окончания. Точный порядок может отличаться, но основные этапы остаются прежними.
- Измерение и кормление: Трос протягивается из катушки или катушки через измерительное колесо или лазерный датчик. Счетчик записывает длину и останавливает подачу на заданном значении. Это избавляет от необходимости вручную маркировать каждую веревку.
- Перерезаем веревку: Режущий блок может использовать пилу, абразивный круг или гидравлическое лезвие. Специальный станок для резки и конусности сочетает в себе резку и конусность. Механическая резка предпочтительна для чистых концов без чрезмерного теплового повреждения.
- Отжиг или сужение концов: После обрезки концевые пряди необходимо оплавить или заострить, чтобы они не распускались при нажатии на фитинг. Станок для резки и сужения каната, такой как RDQ1012, локально нагревает конец и формирует гладкий конусообразный кончик. Этот шаг необходим перед тем, как протянуть веревку через рукав или вставить ее в гнездо.
- Обжим концевого фитинга: Готовый конец каната помещается внутрь алюминиевой или стальной гильзы, а гидравлический пресс оказывает высокое радиальное давление. Пресс сжимает рукав в прядях каната, создавая прочное механическое соединение. Усилие обжатия должно соответствовать диаметру втулки, канату и конструкции.
- Окончательная проверка: Обжатая втулка проверяется с помощью калибра «годен/не годен». Общая длина проверяется при легком натяжении веревки. Любая деталь, не соответствующая техническим требованиям, отбраковывается перед упаковкой.
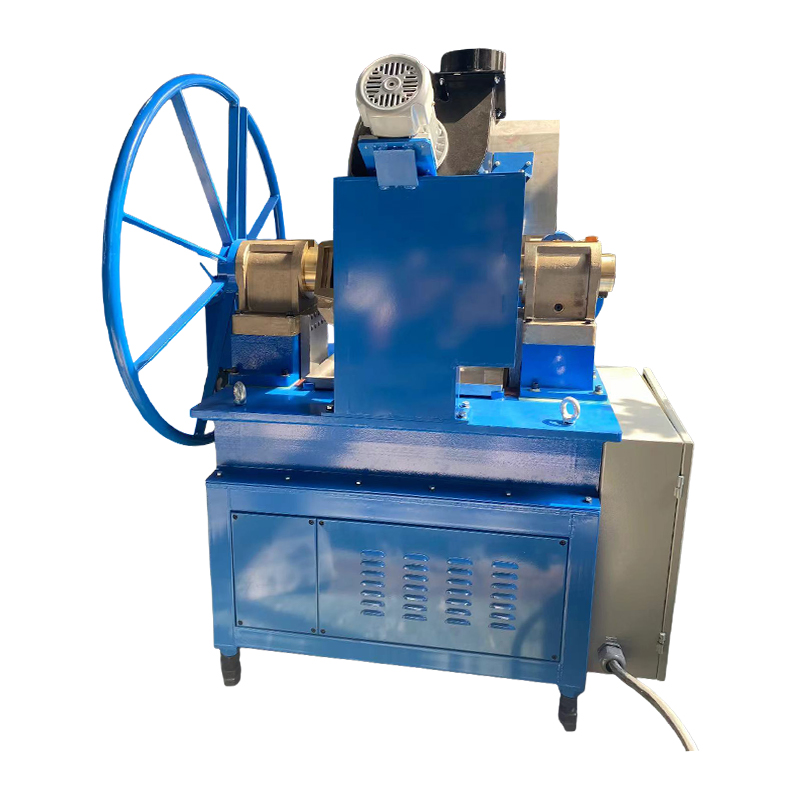 RDQ-1012 Станок для резки и сужения канатов для точной подготовки концов Эта машина расплавляет концы канатов, придавая им аккуратную коническую или спиральную форму, делая переход к обжимке более плавным. Он подходит для лифтовых, горнодобывающих и крановых канатов фиксированного диаметра без замены деталей. Посмотреть продукт →
На этапе резки и сужения многие мастерские терпят неудачу. Простая угловая шлифовальная машина оставляет грубый конец, который трудно подать во втулку. Используя машину, предназначенную для резки и сужения, вы можете сделать следующий этап обжатия более последовательным.
Ключевой вывод: Порядок действий имеет значение. Если вы пропустите подготовку концов, обжимной пресс не сможет обеспечить надежное соединение.
Выбор подходящего оборудования для резки по длине
Чтобы построить надежную линию поперечной резки, вам нужно думать не только о режущем инструменте. Ключевыми компонентами являются система разматывания или отдачи, измерительное устройство, машина для резки и конусования и гидравлический обжимной пресс. Если вы покупаете их отдельно, вы должны убедиться, что они работают вместе. Если вы покупаете у одного производителя, совместимость уже решена.
В таблице ниже дано краткое сравнение основных типов машин, используемых в цехе резки канатов по длине.
| Тип машины | Основная функция | Типичный результат |
|---|---|---|
| Машина для резки и конусования | Перерезает веревку и сплавляет кончик | Чистый, конический конец веревки готов к обжимке. |
| Машина для отжига и конусности | Отжигает конец и образует конус. | Конический конец со снятыми напряжениями для высокопрочных сборок. |
| Гидравлический обжимной пресс | Прижимает втулки и муфты к веревке | Готовое терминирование с контролируемым сжатием |
| Измерительное и расчетное оборудование | Подает и измеряет веревку из бухты | Стабильная длина резки с минимальным вмешательством оператора |
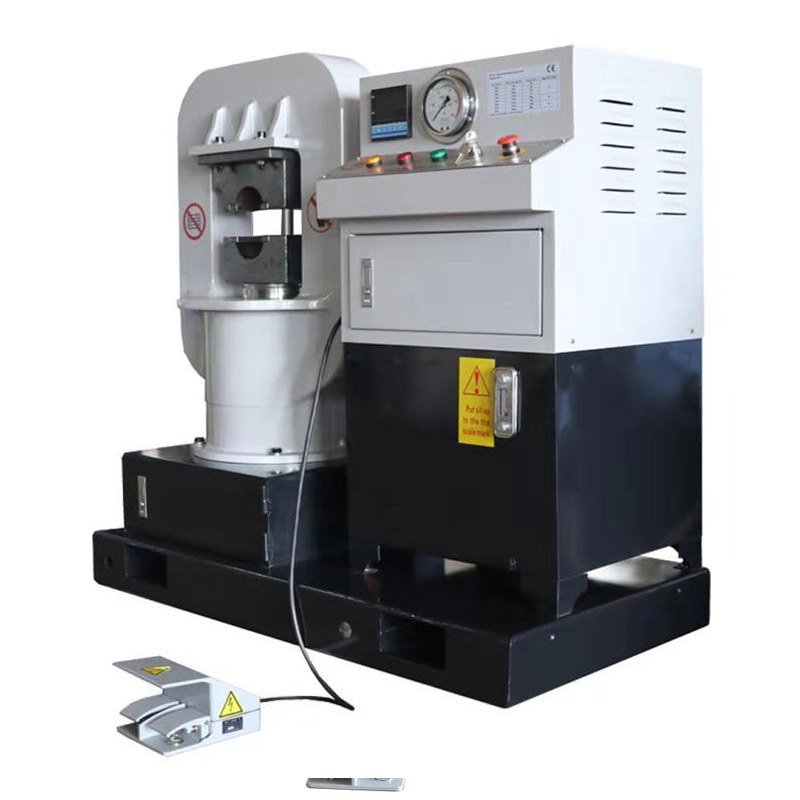 GT-200 Пресс для стальных тросов с корзинной рамой для изготовления гильз малого диаметра Этот пресс, сертифицированный CE, идеально подходит для обжима гильз на веревках диаметром от 2 до 24 мм. Он имеет компактную корзинчатую раму, поршень с остановкой в любом положении и простоту управления для стабильного заделки строп. Посмотреть продукт →
При выборе обжимного пресса обратите внимание на максимальное раскрытие губок, усилие прессования и совместимость штампов. Например, пресса с корзинчатой рамой GT200 часто бывает достаточно для изготовления гильз, используемых для веревок 6x19 и 6x37 в обычных диапазонах диаметров. Пресс также должен обеспечивать быстрый подход и медленный ход нажатия, чтобы не повредить пряди.
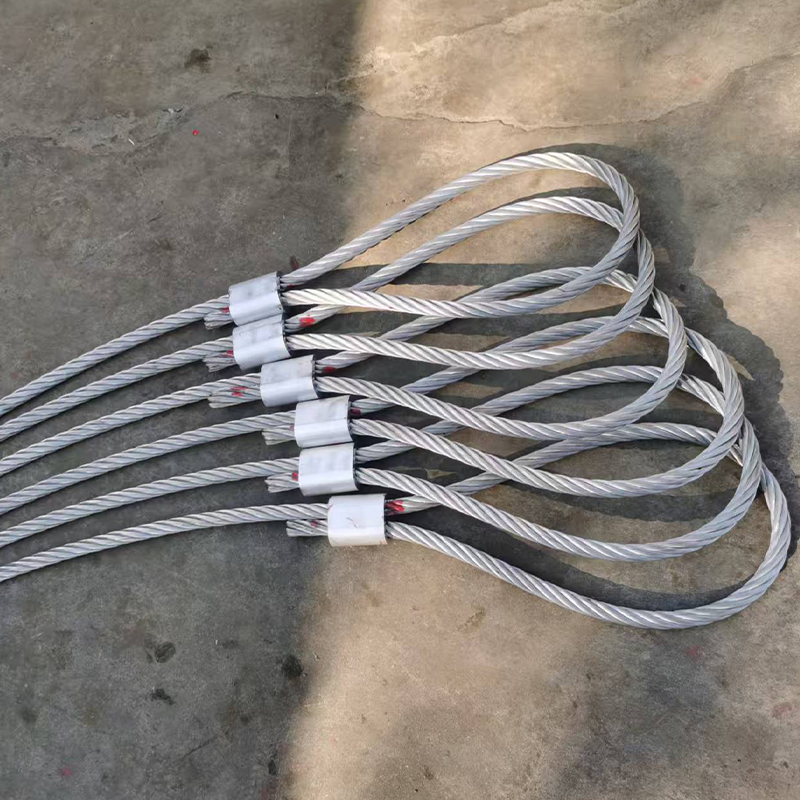 Алюминиевый наконечник или втулка согласно DIN3093 для надежных концевых заделок каната Эта алюминиевая втулка, соответствующая стандарту DIN3093, подходит для канатов диаметром от 4 до 20 мм и обеспечивает надежную, устойчивую к коррозии обжимку, снижая риск выдергивания при использовании подходящей пресс-формы. Посмотреть продукт →
Не забудьте фурнитуру. Алюминиевые наконечники широко используются при производстве стропов, нарезанных по длине, поскольку они деформируются под давлением и повторяют контур каната. Материал наконечника, внутренний диаметр и толщина стенки должны быть совместимы с канатом. Использование стандартного наконечника из неправильного сплава является частой причиной преждевременного выдергивания.
Для полного выбора ознакомьтесь с Ассортимент прессовочных машин для троса чтобы подтвердить, какая модель соответствует вашему максимальному диаметру каната и необходимой силе прижима.
Правило выбора: Подключайте оборудование для резки, конусности и обжатия как одну систему, а не как независимые машины.
Распространенные ошибки при обрезке по длине и как их избежать
- Опираясь на рулетку вручную: Ручная маркировка приводит к человеческим ошибкам, особенно при использовании длинных веревок. Используйте измерительное колесо или энкодер в системе выплаты.
- Игнорируя удлинение веревки: Веревка под натяжением может слегка растянуться при измерении, а затем пружинить после разрезания. Измеряйте при низком, воспроизводимом натяжении или примените поправочный коэффициент к конструкции каната.
- Использование неправильного метода резки: Тепло от абразивного круга может повредить сердцевину и соседние пряди. Для термочувствительных канатов используйте гидравлические ножницы или специальную машину для резки и сужения с контролируемым нагревом.
- Пропуск подготовки концов: Разрезание веревки и оставление ее конца необработанным затрудняет обжатие и может привести к соскальзыванию рукава. Всегда сужайте или сплавляйте конец, прежде чем вставлять его в наконечник.
- Выбираем малогабаритный пресс: Пресс с недостаточным тоннажем не может полностью закрыть гильзу, что приводит к малому вытягивающему усилию. Проверьте силу нажатия на соответствие необходимой сжимающей нагрузке втулки.
- Не проверяю после первой части: Когда первый кусок отрезан правильно, операторы часто предполагают, что остальные правильные. Проверяйте длину и толщину снова после каждой смены партии или лезвия.
Ключевое сообщение: Большинство дефектов обрезки по длине возникают из-за контроля процесса, а не из-за самой веревки.
Советы по техническому обслуживанию машин продольной резки
Машины для резки по длине требуют регулярного ухода для поддержания точности. Незакрепленные матрицы, изношенные лезвия и грязные гидравлические клапаны — все это приводит к снижению производительности.
Регулярно проверяйте режущее лезвие или срезаемую кромку. Тупое лезвие дает неровный конец и может деформировать веревку. Для конусных агрегатов с подогревом следите за температурой и временем выдержки. Слишком высокая температура может расплавить ядро; слишком низкая температура оставляет слабую конусность.
Для гидравлических прессов проверьте уровень масла, давление и уплотнения цилиндров. Загрязненное масло вызывает скачки давления и неравномерное обжатие. Используйте рекомендованную производителем вязкость и интервал замены.
Также откалибруйте систему измерения длины. Небольшая ошибка в диаметре колеса энкодера может привести к накопленной ошибке в течение длительного времени. Очищайте колесо и проверяйте его окружность по контрольной длине не реже одного раза в неделю.
Следуйте полной Меры предосторожности при обслуживании канатных гидравлических прессов во избежание незапланированных простоев.
Помните: Профилактическое обслуживание обходится дешевле, чем переделка забракованной партии строп.
Часто задаваемые вопросы о тросе, обрезанном по длине
Что разрезают на длину троса?Отрезка по длине означает обрезку троса из бухты до заданного размера с контролируемым допуском. На практике это включает в себя подготовку конца каната для установки обжимной втулки или муфты. В результате получается готовая к сборке деталь, используемая в стропах, креплениях или структурных тросах. |
Какого допуска можно добиться при обрезке стального каната по длине?Типичный допуск составляет ±1% от длины отрезка для обычных работ по стропам. Во многих производственных чертежах для более коротких деталей используется ±5 мм. Высокопроизводительные приложения могут потребовать более жесткого контроля, который обычно требует прецизионного измерительного колеса, стабильного натяжения отдачи и калиброванного отрезного станка. |
Требуется ли отжиг перед обжимкой каната, отрезанного по длине?Отжиг не всегда требуется, но требуется некоторая форма подготовки концов. Сужение или сращивание концов веревки предотвращает расползание прядей и облегчает проталкивание веревки в рукав. Отжиг также снижает твердость и способствует более равномерному прикусыванию гильзы, что ценно для высокопрочных узлов. |
Можно ли использовать ручной отрезной круг для резки по длине?Ручной отрезной круг подойдет для простых ремонтных работ, но не рекомендуется для производственной резки по длине. Это приводит к неправильным результатам, наносит тепловые повреждения и во многом зависит от навыков оператора. Специальная машина для резки и сужения каната обеспечивает повторяемую длину, чистые концы и подготовленную конусность для следующего этапа обжима. |
Как выбрать правильный гидравлический обжимной пресс для нарезания стропов нужной длины?Выбирайте пресс исходя из диаметра каната, размеров втулки и требуемого усилия выдергивания. Проверьте открытие челюсти, усилие прижима, совместимость матрицы и скорость цикла. Пресс с корзинчатой рамой, такой как GT200, является практичной отправной точкой для многих конструкций канатов 6x19 и 6x37. Если вы также производите розетки, может потребоваться модель большего размера. |
Заключительное примечание к часто задаваемым вопросам: Хорошие ответы на вопросы, касающиеся обрезки по длине, всегда заключаются в последовательных измерениях, контролируемой резке и проверенной обжимке.
Производство стальных канатов нарезки по длине – это не решение, принимаемое одним станком. Это система, которая объединяет измерение, резку, подготовку концов, обжимку и проверку. Выбор правильного оборудования для каждого этапа и контроль над этим оборудованием позволяют производителю, поставщику или оптовому продавцу поставлять безопасные и стабильные сборки.
Независимо от того, управляете ли вы небольшим такелажным цехом или крупным заводом по сборке кабеля, начните с надежного станка для резки и конусности, соедините его с гидравлическим прессом подходящего размера и используйте сертифицированные алюминиевые или стальные наконечники. Эта комбинация обеспечивает повторяемость, необходимую для резки по длине.
Последняя мысль: Инвестируйте в управление процессом так же, как и в оборудование станка, и ваша продукция по длине будет оставаться в допустимых пределах в течение многих лет.


Если вам требуется индивидуальное гидравлическое оборудование или техническая консультация, пожалуйста не стесняйтесь обращаться в отдел продаж и инжиниринга Хingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Китай, город Тайчжоу, улица Гаоганган Порт, улица Лунган, дом 3
Авторское право © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Все права защищены.

